
Del tablero en bruto a la caja
Un panel decorativo de pared es la suma de pequeñas decisiones tomadas en secuencia, y cada etapa puede deshacer a la anterior. Las etapas parecen sencillas desde fuera; el oficio está en los puntos de control entre ellas, porque un prensado defectuoso se esconde hasta la instalación y un lote de color cálido se esconde hasta que dos lotes coinciden en la misma pared. La secuencia es la disciplina: los tableros avanzan en un solo sentido por la línea, y retroceder, reprensar una plancha o remecanizar un listón, cuesta mucho más que el punto de control que habría detectado el defecto, razón por la que cada etapa termina con su propia puerta en lugar de dejar el veredicto a una única inspección final. Esta página recorre el camino una vez, nombra qué se comprueba en cada etapa y muestra dónde cambia la secuencia un color a medida o una categoría de proyecto. El mismo camino corre por debajo de cada línea de este sitio: tableros acanalados, paneles de listones y chapas prensadas sobre núcleos se diferencian en lo que pasa en cada parada, no en las paradas mismas.
Los ocho pasos
- Selección del tablero. Los núcleos de MDF o contrachapado se eligen por densidad, espesor y clase de humedad, aparejados con la categoría de emisión del programa: el certificado acompaña al tablero, así que el cumplimiento empieza en la estantería de sustratos, no en el panel terminado.
- Corte y casado de chapa. Los paquetes de chapa se cortan en hojas de 0,3-0,6 mm de espesor, se recortan, se empalman y se componen, con casado espejado o corrido, en caras dimensionadas para la prensa, registrando la secuencia de hojas para que la veta corra verdadera a lo largo de la pared.
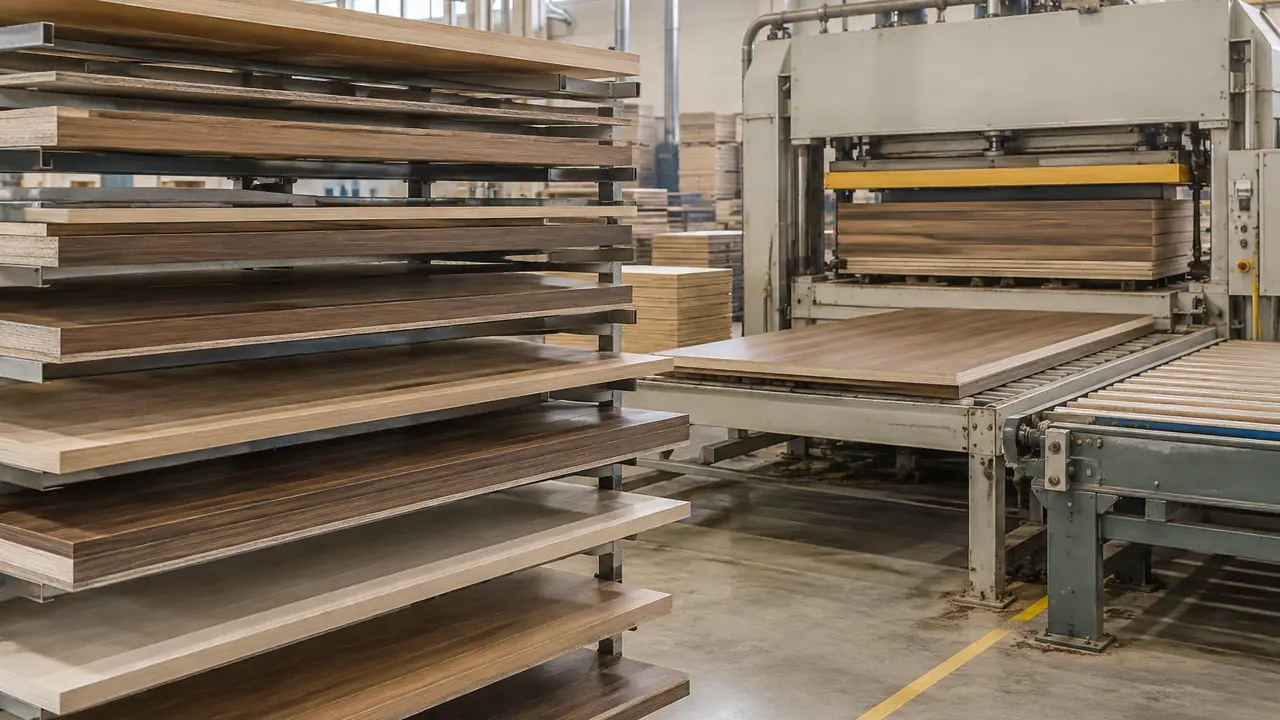
- Prensado. Cara, cola y núcleo se encuentran en una prensa en caliente; presión, temperatura y tiempo de prensa se fijan por clase de cola, y las primeras planchas se comprueban por adherencia antes de que la línea se comprometa con la serie.
- Perfilado y mecanizado. En las líneas acanaladas y de listones, el tablero prensado se corta en listones, típicamente de 12-30 mm de ancho a un paso de 15-40 mm, y después se fresan, se lijan y se perfilan mientras el paso sigue siendo exacto.
- Laminado de fieltro. El fieltro acústico PET, de 9-12 mm típico, se une al dorso; en los paneles de listones el fieltro es a la vez absorbedor y superficie de fijación, así que la calidad de la unión importa dos veces.
- Encolado de cantos. Los cantos cortados se enfundan o se mecanizan con chapa o perfil a juego, para que un panel acortado en obra siga leyéndose como terminado.
- Control de color. Las caras se juzgan contra la muestra retenida bajo una lámpara normalizada, lote a lote, antes de empacar nada.
- Embalaje. Cajas con protección de esquinas o pilas enjauladas, etiquetas y tarjetas de color por caja, con prueba de caída contra la hoja de embalaje aprobada.
Puntos de control por etapa
| Etapa | Punto de control típico | Fallo que evita |
|---|---|---|
| Selección del tablero | Densidad, espesor, clase de humedad, categoría de emisión según certificado | Alabeo, categoría equivocada, documentos ausentes |
| Casado de chapa | Secuencia de hojas, ajuste de empalmes, dirección de veta | Simetría rota a lo largo de una pared |
| Prensado | Resistencia de unión en las primeras planchas; control de burbujas a luz rasante | Deslaminación en tránsito o en obra |
| Mecanizado | Ancho y paso de listones contra la hoja de programa | Deriva de ritmo visible entre paneles |
| Laminado de fieltro | Espesor y unión del fieltro; control de levantamiento de cantos | Fieltro levantándose detrás de los listones |
| Encolado de cantos | Adherencia y color a juego en los cantos enfundados | Líneas de corte astilladas o desiguales |
| Control de color | Lote contra muestra retenida bajo lámpara normalizada | Dos lotes que discrepan en una misma pared |
| Embalaje | Construcción de la caja, prueba de caída, etiqueta y tarjeta por caja | Daños de tránsito y reclamaciones |
Dónde cambia la línea un color a medida
Un color de catálogo rueda sobre una línea existente: la chapa, el tinte o el stock de melamina son conocidos, y las etapas anteriores corren a su ritmo habitual. Un color a medida inserta un bucle de prueba antes del prensado, con muestras de chapa teñida o reconstituida fabricadas, enviadas y aprobadas, y ese bucle es la razón principal de que las primeras series tarden más. Plazos de referencia: 15-25 días de prueba y una primera serie de producción de 45-60 días, frente a 25-45 días de un lote de catálogo, confirmados por escrito por programa. La decisión de color fija además la muestra retenida, que a partir de entonces gobierna todos los lotes posteriores; la disciplina de igualación que hay detrás se describe en la nota de igualación de color.
Quién vigila la línea
Los puntos de control por etapa son el trabajo diario de la planta; el trabajo del equipo es hacerlos visibles. El plan de inspección se escribe por programa, qué se mide a la entrada, en proceso y al final, se acuerda antes del primer lote y el registro viaja con el lote; control de calidad describe el plan y ensayos e inspección cubre los métodos de laboratorio detrás de las categorías. Nada de la secuencia está oculto para el comprador: pregunte en la fase de briefing por las puertas de etapa que recorrerá su programa y por la evidencia que deja cada una, y ambas figuran en el propio plan. Los compradores que quieran profundizar en el oficio encontrarán el mismo camino contado desde el punto de vista de la planta en la nota de cómo se fabrican los paneles.
Lo que el comprador puede pedir
Nada de esto está cerrado a los ojos del comprador. Las primeras planchas de una serie de prensado, las fotografías de cabina de luz contra la muestra, las comprobaciones de unión del fieltro y las cajas sometidas a prueba de caída pueden escribirse en el plan de inspección del programa, y la mayoría de las plantas asociadas las aporta de rutina. La petición que más veces se paga a sí misma es la más simple: retener la muestra aprobada y fotografiar cada lote contra ella antes de empacar. Inicie un programa a través del formulario de cotización y el plan se redacta junto con la hoja de especificaciones, antes de programar el primer lote.