
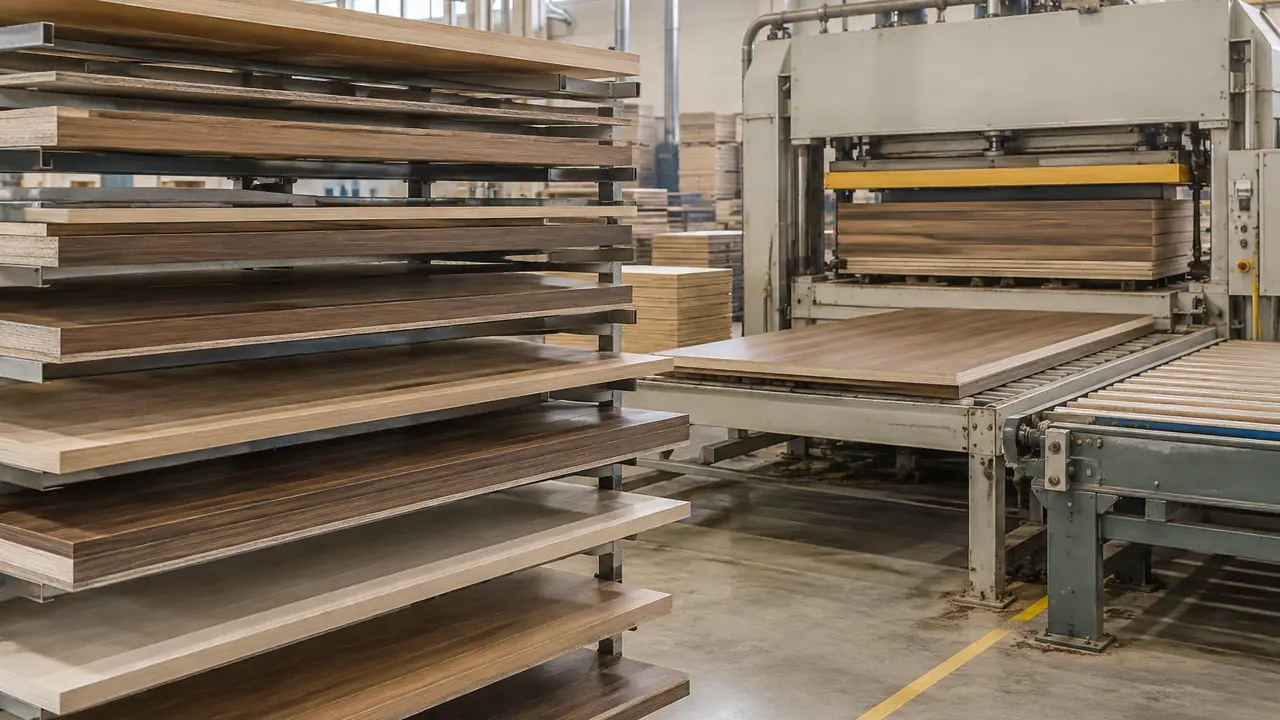
原板から段ボール箱へ
装飾ウォールパネルは、順序立てて行われる小さな決定の積み重ねであり、各工程は直前の工程を台無しにしえます。外から見れば工程は単純です。職人技は、工程と工程の間にあるチェックポイントに宿ります。不良なプレスは施工時まで隠れ、暖色寄りのロットは2つのロットが同じ壁で出会うまで隠れるからです。重要な規律は順序です。原板はラインを一方通行で進み、逆戻り(シートの再プレス、スラットの再加工)は、不良を捕捉していたはずのチェックポイントよりはるかに高くつきます。だからこそ各工程は、最後の一括検査に判定を委ねず、それぞれのゲートで締めくくるのです。本ページはこの道を一度たどり、各工程で何を確認するかを示し、特注色やプロジェクトグレードがどこで順序を変えるかを示します。本サイトのすべてのラインに同じ道が走っています。フルートボード、スラットパネル、コアにプレスされる突き板シートの違いは、各停止点で何が行われるかであって、停止点そのものではありません。
8つのステップ
- 原板の選定。 MDFまたは合板のコアを密度・厚み・含水率クラスで選び、案件の放散等級に合わせます。証明書はボードに付いて回ります。コンプライアンスは完成パネルではなく、基材ラックから始まるのです。
- 突き板のスライスとマッチング。 木口(フリッチ)を厚さ0.3〜0.6 mmのシートにスライスし、クリッピング、ジョイントし、ブックマッチまたはスリップマッチでプレス寸法の面にレイアップします。シートの順序を記録し、壁全体で木目が真っ直ぐに通るようにします。
- プレス。 表面、接着剤、コアがホットプレスで合流します。圧力・温度・プレス時間を接着剤の区分ごとに設定し、ラインが本ロットに着手する前に初品シートで接着を確認します。
- プロファイリングと機械加工。 フルートとスラットのラインでは、プレス済みボードをスラットに切削します(典型的に幅12〜30 mm、ピッチ15〜40 mm)。ピッチがまだ正確なうちにルーター加工、研磨、プロファイル加工を行います。
- フェルト貼合。 PET吸音フェルト(典型的に9〜12 mm)を裏面に貼り合わせます。スラットパネルではフェルトが吸音体であると同時に固定面でもあり、貼合品質は二重に重要です。
- エッジバンディング。 切断端を同系の突き板やモールディングでバンディングまたは加工し、現場で短くカットしたパネルも仕上がり品に見えるようにします。
- 色確認。 梱包の前に、表面を保管見本と標準光源下でロットごとに判定します。
- 梱包。 コーナー保護付き段ボールまたは木枠積み、箱ごとのラベルとカラーカード、承認済み梱包仕様書に基づく落下試験。
工程ごとのチェックポイント
| 工程 | 典型的なチェックポイント | 防げる不良 |
|---|---|---|
| 原板の選定 | 密度、厚み、含水率クラス、証明書どおりの放散等級 | 反り、等級の不一致、書類の欠落 |
| 突き板のマッチング | シートの順序、ジョイントの密着、木目の方向 | 壁全体で崩れる左右対称性 |
| プレス | 初品シートの接着強度。斜光照明でのブリスター確認 | 輸送中または現場での剥離 |
| 機械加工 | 案件シートに対するスラット幅とピッチ | パネル間で目立つリズムのずれ |
| フェルト貼合 | フェルトの厚みと貼合。端の浮き確認 | スラットの背後で浮くフェルト |
| エッジバンディング | バンド部の密着と色合わせ | 欠けた、色の合わない切断線 |
| 色確認 | 標準光源下で保管見本とロットを比較 | 同じ壁で対立する2つのロット |
| 梱包 | 段ボール構造、落下試験、箱ごとのラベルとカード | 輸送破損とクレーム |
特注色がラインを変える場所
カタログ色は既存のラインに乗ります。突き板、染色、メラミンの在庫が既知であり、上記の工程は通常のペースで進みます。特注色は、プレスの前に試作ループを挟みます。染色または再構成突き板のサンプルを作り、送り、承認するまでで、このループが初回生産が長くなる主な理由です。参考スケジュール:試作15〜25日、初回生産ロット45〜60日、カタログロット25〜45日。案件ごとに書面で確認します。色の決定は保管見本も確定させ、以後のすべてのロットをその見本が支配します。その背後にある色合わせの規律は色合わせのノートに記載しています。
誰がラインを見守るか
工程ごとのチェックポイントは工場の日々の業務であり、調達デスクの仕事はそれを見える化することです。検査計画は案件ごとに作成します。受け入れ時、工程中、最終時に何を測定するかを、初回ロットの前に合意し、記録はロットと共に移動します。品質管理が計画を説明し、試験と検査が等級の背後にあるラボ手法を扱います。工程のどこもバイヤーから隠されることはありません。打ち合わせ段階で尋ねれば、案件が通る工程ゲートと、各ゲートが残す証拠は計画書そのものに列挙されています。職人的な側面を深く知りたい方には、パネル製造ノートで、工場側の視点から同じ道を語っています。
バイヤーが要求できること
ここにあるものは何も、バイヤーの目から閉ざされていません。プレスロットの初品シート、保管見本に対する検査ブースの写真、フェルトの貼合確認、落下試験済みの段ボールは、すべて案件の検査計画に組み込めます。多くの提携工場は日常的にこれらを提供します。最も回収頻度の高い要求は最も単純なものです。承認見本を保管し、梱包前にすべてのロットをその見本と並べて撮影すること。プログラムを見積もりフォームから開始すれば、計画は仕様書と並行して起草され、初回ロットのスケジューリングの前に整います。