
Ham levhadan kartona
Bir dekoratif duvar paneli, sırayla verilen küçük kararların toplamıdır ve her aşama bir öncekini bozabilir. Aşamalar dışarıdan basit görünür; zanaat aralarındaki kontrol noktalarındadır, çünkü kötü bir pres montaja kadar saklanır ve sıcak bir renk partisi iki lot aynı duvarda buluşana kadar saklanır. Disiplin sıradadır: levhalar hatta tek yönde ilerler ve geri dönüş - bir levhayı yeniden preslemek, bir lambriyi yeniden işlemek - hatayı yakalayacak kontrol noktasından çok daha pahalıya gelir. Bu yüzden her aşama kendi kapısıyla biter; hüküm sonundaki tek bir muayeneye bırakılmaz. Bu sayfa yolu bir kez izler, her aşamada neyin kontrol edildiğini adlandırır ve özel bir rengin ya da proje sınıfının sırayı nerede değiştirdiğini gösterir. Aynı yol bu sitedeki her hattın altında uzanır - yivli levhalar, lambri paneller ve çekirdeğe preslenen kaplama levhalar duraklarda değil, durakların kendisinde farklılaşır.
Sekiz adım
- Levha seçimi. MDF ya da kontrplak çekirdekler yoğunluk, kalınlık ve nem sınıfına göre seçilir, programın emisyon sınıfına eşlenir - sertifika levhayı izler; uyum bitmiş panelde değil, taşıyıcı rafında başlar.
- Kaplama dilimleme ve eşleme. Kaplama kütükleri 0,3-0,6 mm kalınlığında yapraklara dilimlenir, kesilir, birleştirilir ve pres için ölçülü yüzeyler hâlinde dizilir - kitap eşlemeli ya da kaydırmalı; damar duvarda doğru akması için yaprak sırası kayda geçirilir.
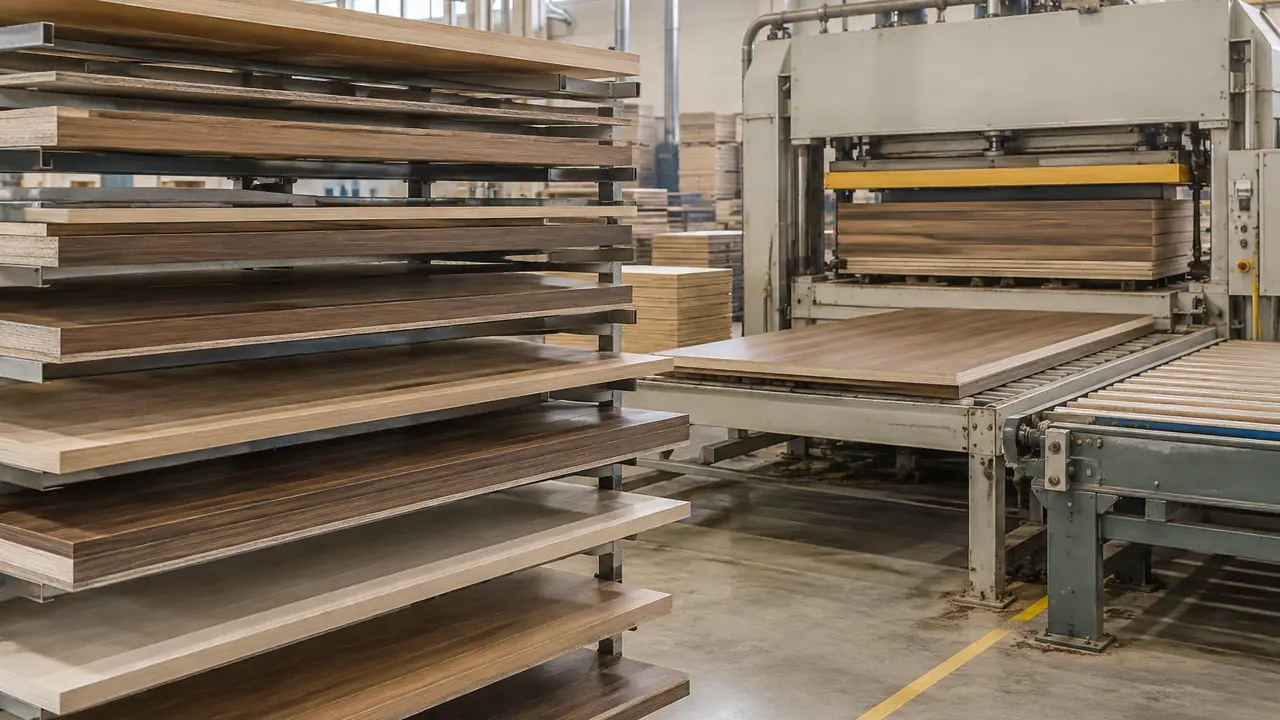
- Presleme. Yüzey, tutkal ve çekirdek sıcak presde buluşur; basınç, sıcaklık ve pres süresi tutkal sınıfına göre ayarlanır ve hat koşuya karar vermeden önce ilk çıkan levhalar bağ (bond) yönünden kontrol edilir.
- Profil ve işleme. Yivli ve lambri hatlarında preslenen levha lambrilere kesilir - tipik olarak 12-30 mm genişlikte, 15-40 mm adımda - sonra adım henüz tamken frezelenir, zımparalanır ve profillendirilir.
- Keçe laminasyonu. Tipik 9-12 mm PET akustik keçe arkaya yapıştırılır; lambri panellerde keçe hem soğurucu hem tespit yüzeyidir, bu yüzden yapışma kalitesi iki kez önemlidir.
- Kenar bantlama. Kesilen kenarlar eşleşen kaplama ya da şeritle bantlanır ya da işlenir; böylece sahada kısaltılan bir panel bitmiş okunmayı sürdürür.
- Renk kontrolü. Yüzeyler, hiçbir şey paketlenmeden önce lot lot saklanan numuneye karşı standart lamba altında değerlendirilir.
- Paketleme. Köşe korumalı kartonlar ya da sandıklı istifler; kutu başına etiket ve renk kartı; onaylı paketleme föyüne karşı düşme testi.
Aşama başına kontrol noktaları
| Aşama | Tipik kontrol noktası | Önlediği hata |
|---|---|---|
| Levha seçimi | Yoğunluk, kalınlık, nem sınıfı, sertifikaya göre emisyon sınıfı | Eğilme, sınıf uyuşmazlığı, eksik belgeler |
| Kaplama eşleme | Yaprak sırası, ek yerlerinin sıkılığı, damar yönü | Duvarda bölünen simetri |
| Presleme | İlk çıkan levhalarda bağ mukavemeti; yatık ışıkta kabarcık kontrolü | Yolda ya da sahada katman ayrılması |
| İşleme | Lambri genişliği ve adımın program föyüne karşı ölçümü | Paneller arası görülür ritim kayması |
| Keçe laminasyonu | Keçe kalınlığı ve yapışma; kenar kalkma kontrolü | Lambrilerin arkasında kalkan keçe |
| Kenar bantlama | Bantlı kenarlarda tutunma ve renk uyumu | Kırık, uyumsuz kesme çizgileri |
| Renk kontrolü | Lotun standart lamba altında saklanan numuneye karşı değerlendirilmesi | Tek duvarda çatışan iki lot |
| Paketleme | Karton yapısı, düşme testi, kutu başına etiket ve kart | Yol hasarı ve ihtilaflar |
Özel renk hattı nerede değiştirir
Katalog rengi mevcut bir hatta biner: kaplama, boya ya da melamin stoğu bilinir ve yukarıdaki aşamalar alışılmış hızlarında koşar. Özel renk, preslemeden bir prova döngüsü ekler - boyalı ya da mühendislik kaplaması numuneler yapılır, gönderilir ve onaylanır - ve ilk koşuların uzun sürmesinin ana nedeni bu döngüdür. Referans süreler: prova 15-25 gün ve 45-60 günlük ilk üretim koşusu; katalog partisi için 25-45 güne karşı, program başına yazılı olarak teyit edilir. Renk kararı aynı zamanda saklanan numuneyi sabitler; numune bundan sonra sonraki her lotu yönetir. Ardındaki eşleme disiplini renk eşleme notunda anlatılır.
Hattı kim izler
Aşama kontrol noktaları fabrikanın günlük işidir; masanın işi onları görünür kılmaktır. Muayene planı program başına yazılır - girişte, süreçte ve sonda ne ölçülür - ilk partiden önce mutabık kalınır ve kayıt lotla birlikte seyahat eder; kalite kontrol planı anlatır, test ve muayene sınıfların ardındaki laboratuvar yöntemlerini kapsar. Dizide alıcının gözünden saklanan hiçbir şey yoktur: brief aşamasında sorun, programınızın koşacağı aşama kapılarını ve her birinin bırakacağı kanıtı planın kendisi listeler. Zanaat yönünü derinlemesine isteyen alıcılar aynı yolu fabrikanın gözünden panellerin üretimi notunda bulur.
Alıcı ne isteyebilir
Burada alıcının gözüne kapalı hiçbir şey yoktur. Bir pres koşusundan ilk çıkan levhalar, saklanan numuneye karşı lamba kabini fotoğrafları, keçe yapışma kontrolleri ve düşme testli kartonlar programın muayene planına yazılabilir ve ortak fabrikaların çoğu bunları rutin olarak sağlar. En sık kendini ödeyen istek en basitidir: onaylı numuneyi saklayın ve her lotu paketlemeden önce ona karşı fotoğraflayın. Programı teklif formundan başlatın; plan, şartname sayfasıyla birlikte ilk parti çizelgeye alınmadan önce taslak hâlinde gelir.