
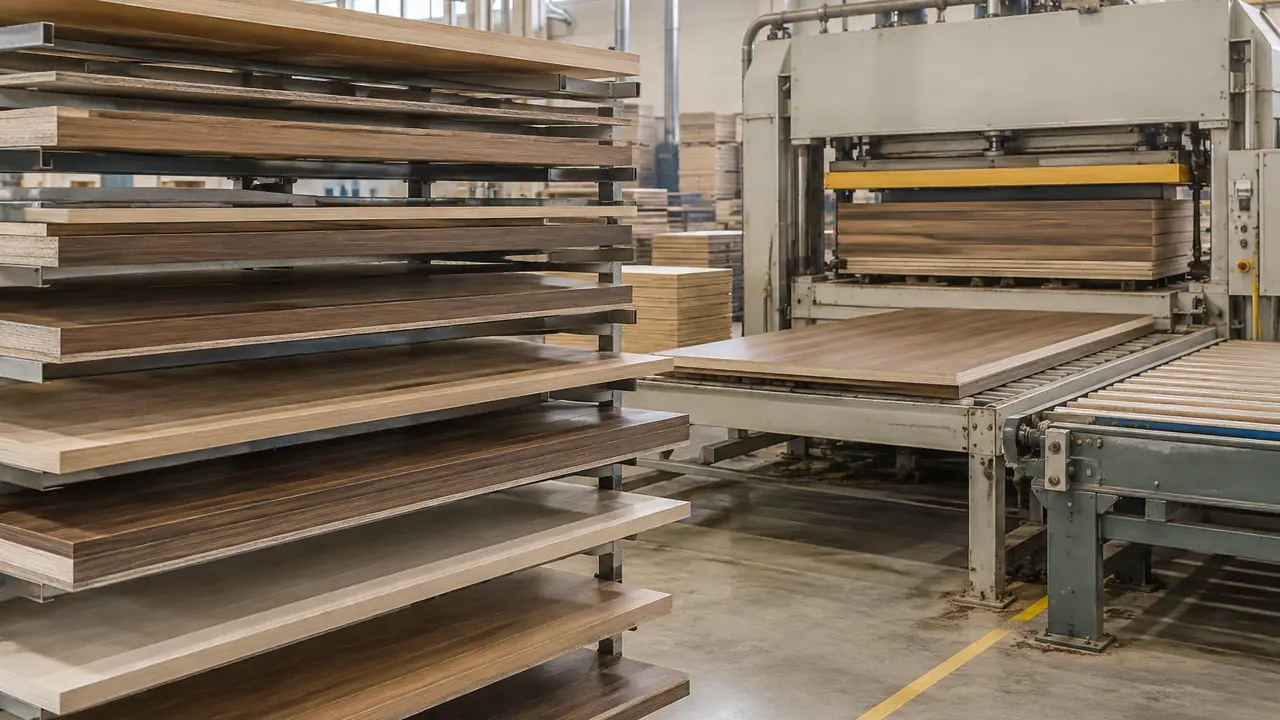
Dalla lastra grezza al cartone
Un pannello a parete decorativo è la somma di piccole decisioni prese in sequenza, e ogni fase può disfare la precedente. Da fuori le fasi sembrano semplici; l'arte sta nei checkpoint tra loro, perché una pressa sbagliata si nasconde fino all'installazione e un lotto di colore caldo si nasconde finché due lotti non si incontrano sulla stessa parete. La disciplina è la sequenza: le lastre vanno in una direzione lungo la linea, e tornare indietro - ripressare un foglio, rilavorare una doga - costa molto più del checkpoint che avrebbe colto il difetto, ed è per questo che ogni fase si chiude con un proprio varco anziché rimettere il verdetto a un'unica ispezione finale. Questa pagina percorre la strada una volta, nomina che cosa si controlla a ogni fase e mostra dove un colore su misura o un grado progetto cambiano la sequenza. Sotto ogni linea di questo sito corre la stessa strada - lastre scanalate, pannelli a doghe e fogli impiallacciati su anime differiscono in ciò che accade a ogni sosta, non nelle soste stesse.
Gli otto passi
- Selezione della lastra. Le anime in MDF o compensato si scelgono per densità, spessore e classe di umidità, abbinate al grado di emissione del programma - il certificato segue la lastra, così la conformità parte dallo scaffale dei supporti, non dal pannello finito.
- Taglio e composizione dell'impiallacciato. I tronchi da affettare si tagliano in fogli da 0.3-0.6 mm, si tranciano, si giuntano e si compongono - a libro o sfalsati - in facce dimensionate per la pressa, con la sequenza dei fogli registrata perché la vena corra vera lungo la parete.
- Pressa. Faccia, colla e anima si incontrano in una pressa a caldo; pressione, temperatura e tempo si impostano per classe di colla, e i primi fogli si controllano sull'incollaggio prima che la linea si impegni nella corsa.
- Profilatura e lavorazione. Per le linee scanalate e a doghe la lastra pressata si taglia in doghe - tipicamente da 12-30 mm a passo di 15-40 mm - poi si fresano, si levigano e si profilano finché il passo è ancora esatto.
- Laminazione del feltro. Il feltro acustico PET, tipicamente 9-12 mm, si incolla al retro; sui pannelli a doghe il feltro è insieme assorbitore e superficie di fissaggio, così la qualità dell'incollaggio conta due volte.
- Bordatura. I bordi tagliati si bordano o si fresano con impiallacciato o profilo abbinate, perché un pannello accorciato in cantiere legga comunque come finito.
- Controllo colore. Le facce si giudicano contro il contracampione sotto una lampada standard, lotto per lotto, prima che qualsiasi cosa venga imballata.
- Imballaggio. Cartoni con protezione degli angoli o bancali in cassa, etichette e cartelle colori per scatola, prova di caduta contro il foglio imballaggio approvato.
Checkpoint per fase
| Fase | Checkpoint tipico | Difetto che previene |
|---|---|---|
| Selezione della lastra | Densità, spessore, classe di umidità, grado di emissione da certificato | Deformazione, grado non combaciante, documenti mancanti |
| Composizione impiallacciato | Sequenza dei fogli, tenuta delle giunzioni, direzione della vena | Simmetria interrotta lungo la parete |
| Pressa | Resa dell'incollaggio sui primi fogli; controllo bolle sotto luce radente | Delaminazione in transito o in cantiere |
| Lavorazione | Larghezza doga e passo contro il foglio di programma | Deriva di ritmo visibile tra i pannelli |
| Laminazione del feltro | Spessore e incollaggio del feltro; controllo del sollevamento del bordo | Feltro che si stacca dietro le doghe |
| Bordatura | Adesione e abbinamento colore sui bordi bordati | Linee di taglio scheggiate e disabbinanti |
| Controllo colore | Lotto contro contracampione sotto lampada standard | Due lotti che litigano su una parete |
| Imballaggio | Costruzione cartone, prova di caduta, etichetta e cartella per scatola | Danni da transito e reclami |
Dove un colore su misura cambia la linea
Un colore di catalogo viaggia su una linea esistente: impiallacciato, tinta o stock melaminico sono noti, e le fasi sopra corrono al passo abituale. Un colore su misura inserisce un giro di prova prima della pressa - campioni di tinta o impiallacciato ingegnerizzato prodotti, spediti e approvati - ed è quel giro la ragione principale per cui le prime corse prendono più tempo. Tempi di riferimento: prova 15-25 giorni e prima corsa di produzione 45-60 giorni, contro 25-45 giorni per un lotto di catalogo, confermati per iscritto per programma. La decisione di colore congela anche il contracampione, che poi governa ogni lotto successivo; la disciplina di abbinamento che sta dietro è descritta nella nota sull'abbinamento del colore.
Chi sorveglia la linea
I checkpoint di fase sono il lavoro quotidiano dello stabilimento; il compito del desk è renderli visibili. Il piano di ispezione si scrive per programma - che cosa si misura in entrata, in corso e a fine corsa - si concorda prima del primo lotto e il registro viaggia con il lotto; il controllo qualità descrive il piano e prove e ispezione copre i metodi di laboratorio dietro ai gradi. Nulla della sequenza è nascosto all'acquirente: chiesto in fase di brief, l'elenco dei varchi di fase che il programma attraverserà e delle prove che ciascuno lascia sta nel piano stesso. Chi vuole il lato artigianale in profondità trova la stessa strada raccontata dal punto di vista dello stabilimento nella nota su come si fanno i pannelli.
Che cosa può richiedere l'acquirente
Nulla qui è chiuso agli occhi di un acquirente. Primi fogli di una corsa di pressa, fotografie in cabina lampada contro il contracampione, controlli dell'incollaggio del feltro e cartoni provati alla caduta si possono scrivere tutti nel piano di ispezione del programma, e la maggior parte degli stabilimenti partner li fornisce di routine. La richiesta che si ripaga più spesso è la più semplice: conservare il contracampione approvato e fotografare ogni lotto contro di esso prima dell'imballaggio. Si apra un programma tramite il modulo preventivo e il piano viene steso insieme alla scheda tecnica, prima che il primo lotto venga messo in calendario.