
A che serve l'audit di uno stabilimento
Grainelle è un desk di sourcing, non una fabbrica: i pannelli passano per stabilimenti partner, e il primo compito di ogni programma è decidere quale di loro debba tenerlo. L'audit è il modo in cui la decisione viene presa e messa per iscritto. Risponde a quattro domande - la carta è in regola, la hall riesce davvero a produrre questa linea, la capacità è reale rispetto a questo order book, e chi produce davvero le parti che lo stabilimento non fa da sé. Il verdetto non è mai generale; è per linea e per programma, perché uno stabilimento che pressa un impiallacciato eccellente può essere la casa sbagliata per un profilo WPC, e una stella sulle corse di catalogo può essere debole sulla disciplina documentale che un programma alberghiero pretende. Per questo gli audit si ripetono quando cambiano linea, mercato o grado, non una volta per relazione.
Prima i documenti: la traccia cartacea
Il desk parte dalla carta perché la carta costa poco da controllare e molto da falsificare su scala. La licenza commerciale conferma l'entità legale e il suo scopo registrato. La certificazione ISO 9001 mostra un sistema qualità che viene verificato anziché improvvisato; è comune nei corridoi dei pannelli ma non universale, e le date di scadenza contano. I report di audit sociale BSCI o SMETA compaiono dove acquirenti o mercati li richiedono - il desk li chiede, e tratta l'assenza come informazione, non come squalifica. Per il legno composito, i certificati CARB Phase 2 ed EPA TSCA Title VI sono i documenti portanti: vengono rilasciati tramite certificatori terzi approvati, nominano lo stabilimento e i tipi di lastra che coprono, e portano scadenze e cicli di audit. I report al fuoco si leggono contro la specifica stratigrafia quotata, perché un rating appartiene al sistema provato. Tutto questo è detenuto dagli stabilimenti partner, per lotto, e verificato per progetto - il desk non ne detiene alcuno; i percorsi sono mappati nella pagina di conformità.
Capacità: cosa deve mostrare la hall
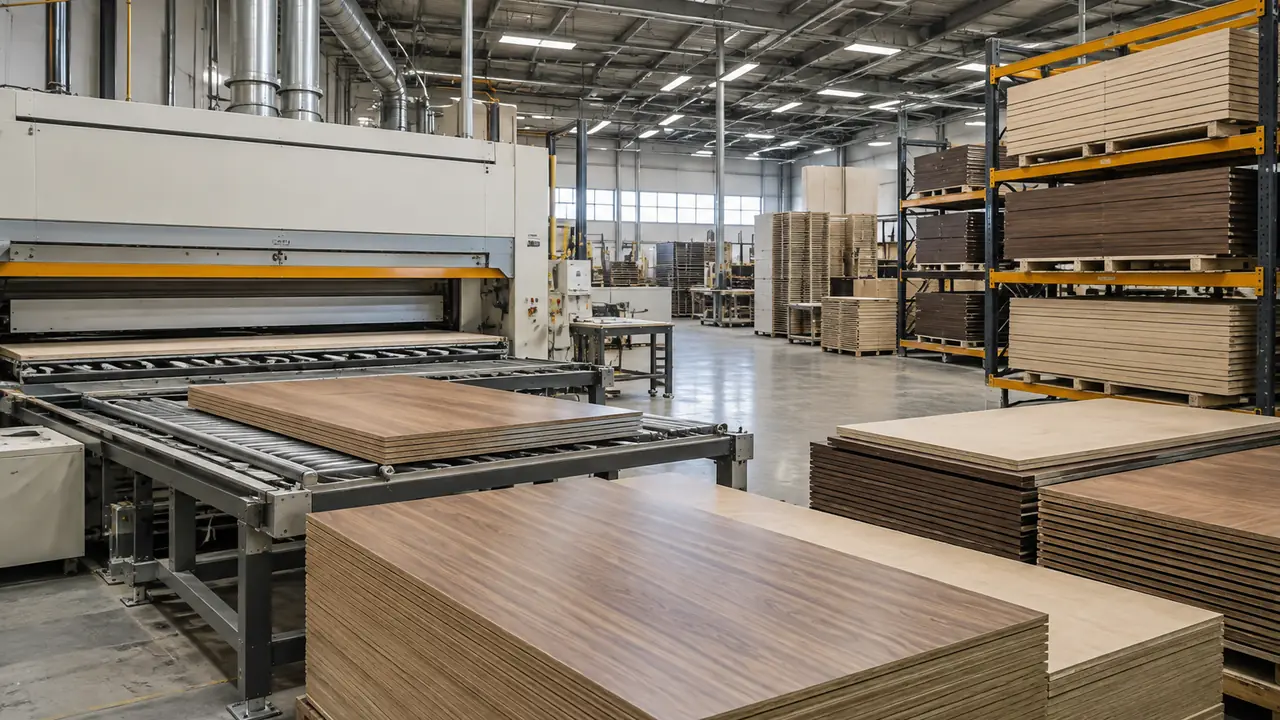
Poi la hall, percorsa col processo in mente e non la brochure. Linee di pressa: quante, quali formati di piano, che età, e se la pressa a caldo combacia con le classi di colla che il programma nomina. Preparazione impiallacciato: taglio, tranciatura, giunzione e banchi di composizione interni, perché il lavoro sull'impiallacciato fatto fuori sede è un rischio di fornitura che il programma eredita. Lavorazione: le linee profilo che tagliano scanalature e doghe, con utensileria che tiene il passo su un ordine ripetuto. Laminazione del feltro: se il feltro acustico PET viene incollato internamente e come si controlla lo spessore alla linea di incollaggio. Due segnali più silenziosi chiudono il giro: una cabina lampada con l'abitudine di conservare i contracampioni e uno stoccaggio a clima controllato per lastre e impiallacciato. Insieme dicono se lo stabilimento gestisce colore e umidità come discipline o come incidenti.
Potenziale e subfornitura
La capacità si confronta con l'order book, non con il diagramma a muro: cosa gira ora, dietro cosa si accoda davvero una corsa dichiarata in 25-45 giorni, e dove in calendario si metterebbe una prima corsa su misura da 45-60 giorni. La subfornitura si mappa apertamente. Molti stabilimenti comprano supporto, feltro, estrusione o finitura dai vicini - normale dentro un distretto, e accettabile finché dichiarata, perché ogni passo esternalizzato aggiunge un documento che il programma deve portare. La modalità di fallimento che il desk sorveglia è il passo non dichiarato: uno stabilimento di presse che in realtà compra pannelli pressati come prodotto finito, il che cambia chi certifica la spedizione e quale essiccatoio ha asciugato le lastre. Nessuno dei due controlli è un evento unico. La capacità si rilegge a ogni ordine perché la coda di uno stabilimento si muove con la stagione, e la mappa della subfornitura si aggiorna ogni volta che un programma cambia linea o volume - i due dati più probabili da aver mutato dall'ultima visita.
La checklist di audit
| Area | Che cosa si verifica | Che cosa pesa contro lo stabilimento |
|---|---|---|
| Legale e sistemi | Scopo della licenza commerciale; certificato ISO 9001 in corso di validità | Certificati scaduti, scopo non combaciante |
| Conformità sociale | Report BSCI o SMETA dove presente | Esiti di audit non dichiarati |
| Documenti di emissione | Certificati CARB Phase 2 / TSCA Title VI per tipo di lastra, tramite certificatori approvati | Certificati che non nominano stabilimento o lastra |
| Documenti al fuoco | Test report abbinati alla stratigrafia quotata | Rating citati senza report |
| Capacità tecnica | Linee di pressa, preparazione impiallacciato, lavorazione, laminazione del feltro | Passi chiave esternalizzati e non dichiarati |
| Colore e umidità | Cabina lampada, contracampioni, stoccaggio climatico | Nessuna prassi di contracampione |
| Potenziale | Order book contro tempo linea | Tempi che reggono solo sulla carta |
Dall'audit al programma di campioni
Un audit produce una rosa scritta per linea, non un lasciapassare perpetuo: gli stabilimenti si riverificano quando un programma cambia linea, mercato o grado, e il fascicolo certificati si ricontrolla a ogni ordine. Una volta in rosa, il programma di campioni parte - cartelle colori, poi campioni di pannello - e la scheda tecnica si congela prima del primo lotto. I tempi di riferimento di quella sequenza stanno sulla pagina MOQ e tempi di consegna, il cammino dal brief alla rosa è descritto nella pagina del processo di sourcing, e lo strato d'ispezione che segue la produzione è nella pagina di controllo qualità. Gli acquirenti che vogliono fare il giro da soli trovano la lista di domande nella nota checklist di audit. Per mettere un programma davanti al desk, si parta dal modulo preventivo.