
Para qué sirve una auditoría de planta
Grainelle es un equipo de abastecimiento, no una fábrica: los paneles pasan por plantas asociadas, y el primer trabajo de cualquier programa es decidir cuál de ellas debe asumirlo. Una auditoría es la forma de tomar esa decisión y dejarla por escrito. Responde a cuatro preguntas: si el papel se sostiene, si la planta puede fabricar realmente esta línea, si la capacidad es real para este volumen de pedidos y quién fabrica de verdad las piezas que la planta no hace. El veredicto nunca es general; es por línea y por programa, porque una planta que prensa una chapa excelente puede ser el lugar equivocado para un perfil WPC, y una estrella de las series de catálogo puede flaquear en la disciplina documental que exige un programa hotelero. Por eso las auditorías se repiten cuando cambia la línea, el mercado o la categoría, y no una sola vez por relación.
Primero los documentos: el rastro en papel
El equipo empieza por el papel porque el papel es barato de comprobar y caro de falsificar a escala. La licencia comercial confirma la entidad legal y su alcance registrado. La certificación ISO 9001 evidencia un sistema de calidad auditado y no improvisado; es habitual en los cinturones de paneles, aunque no universal, y las fechas de caducidad importan. Los informes de auditoría social BSCI o SMETA aparecen donde los compradores o los mercados los exigen: el equipo los solicita y trata su ausencia como información, no como descalificación. Para la madera compuesta, los certificados CARB Phase 2 y EPA TSCA Title VI son los documentos estructurales: los emiten certificadoras externas aprobadas, nombran a la planta y los tipos de tablero que cubren, y arrastran caducidad y ciclos de auditoría. Los informes de fuego se leen contra la composición concreta cotizada, porque una clasificación pertenece al conjunto que se ensayó. Todo esto lo custodian las plantas asociadas, por lote, y se verifica por proyecto; el equipo no custodia ninguno. Las rutas están trazadas en la página de cumplimiento.
Capacidad: lo que la planta debe demostrar
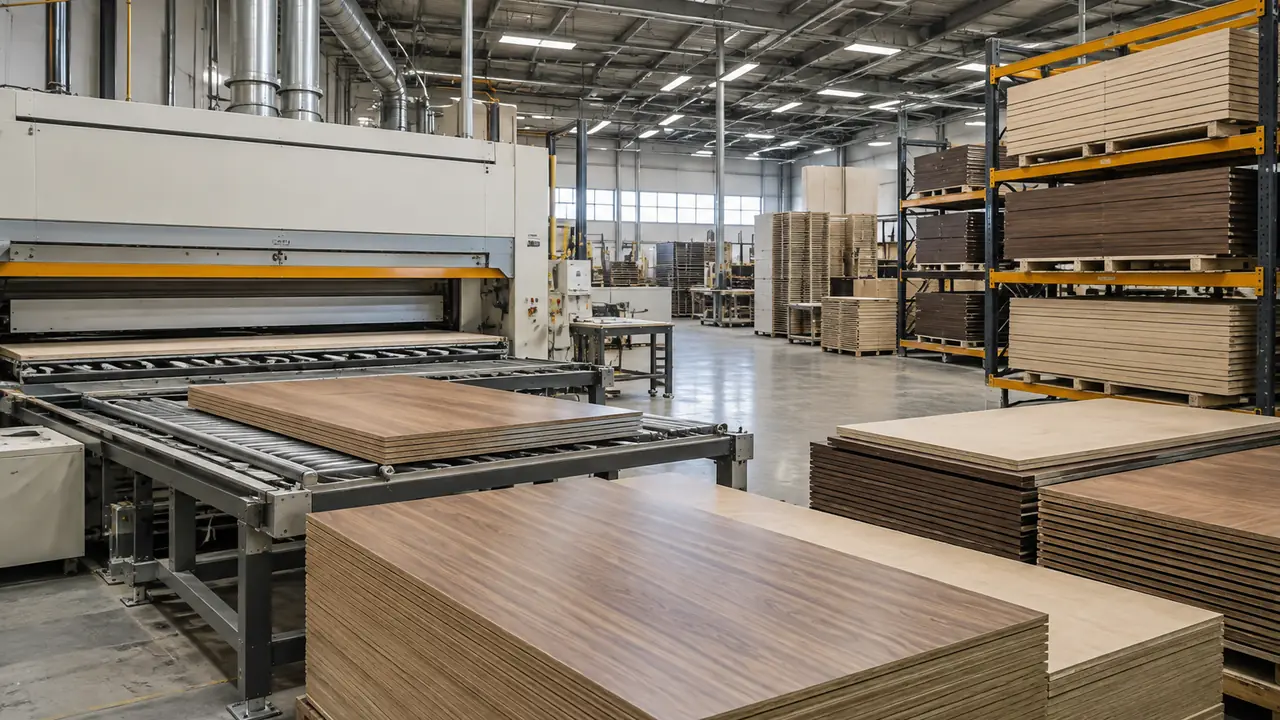
Luego la planta, recorrida con el proceso en la cabeza y no con el folleto. Líneas de prensado: cuántas, qué formatos de plato, qué antigüedad, y si la prensa en caliente coincide con los encolados que nombra el programa. Preparación de chapa: corte, recorte, empalme y mesas de casado en la propia planta, porque la chapa trabajada fuera es un riesgo de suministro que el programa hereda. Mecanizado: las líneas de perfilado que cortan acanalados y listones, con útiles que mantienen el paso en un pedido repetido. Laminado de fieltro: si el fieltro acústico PET se une en la propia planta y cómo se controla el espesor en la línea de unión. Dos señales más discretas completan el recorrido: una cabina de luz con hábito de muestras retenidas y un almacenaje climatizado para tableros y chapa. Juntas muestran si la planta gestiona el color y la humedad como disciplinas o como accidentes.
Carga y subcontratación
La carga se contrasta con la cartera de pedidos, no con el organigrama de pared: qué corre ahora, qué se esconde detrás de una afirmación de 25-45 días por lote y dónde caería en el calendario una primera serie a medida de 45-60 días. La subcontratación se cartografía abiertamente. Muchas plantas compran sustrato, fieltro, extrusión o acabados a vecinas, algo normal dentro de un clúster y aceptable en cuanto se declara, porque cada paso externalizado añade un documento que el programa debe portar. El modo de fallo que el equipo vigila es el paso no declarado: una planta de prensado que en realidad compra paneles prensados como producto terminado, lo que cambia de quién son los certificados que cubren el envío y de qué secadero secó los tableros. Ninguna de las dos comprobaciones es un acto único: la carga se relee en cada pedido porque la cola de una planta se mueve con la temporada, y el mapa de subcontratación se refresca cada vez que un programa cambia de línea o de volumen, los dos datos con más probabilidad de haberse movido desde la última visita.
La lista de verificación de la auditoría
| Área | Qué se verifica | Qué juega contra la planta |
|---|---|---|
| Legal y de sistema | Alcance de la licencia comercial; certificado ISO 9001 en vigor | Certificados caducados, desajustes de alcance |
| Cumplimiento social | Informe BSCI o SMETA donde existe | Fallos de auditoría no declarados |
| Documentos de emisión | Certificados CARB Phase 2 / TSCA Title VI por tipo de tablero, vía certificadoras aprobadas | Certificados que no nombran planta ni tablero |
| Documentos de fuego | Informes de ensayo emparejados con la composición cotizada | Clasificaciones citadas sin informe |
| Capacidad productiva | Líneas de prensado, preparación de chapa, mecanizado, laminado de fieltro | Pasos clave externalizados y no declarados |
| Color y humedad | Cabina de luz, muestras retenidas, almacenaje climatizado | Ausencia de práctica de muestra retenida |
| Carga | Cartera de pedidos frente a tiempo de línea | Plazos que solo funcionan sobre el papel |
De la auditoría al programa de muestras
Una auditoría produce una preselección escrita por línea, no un pase permanente: las plantas se reverifican cuando un programa cambia de línea, de mercado o de categoría, y el expediente de certificados se recomprueba en cada pedido. Una vez preseleccionada la planta arranca el programa de muestras, primero tarjetas de color y después paneles de muestra, y la hoja de especificaciones se congela antes del primer lote. Los plazos de referencia de esa secuencia están en la página de MOQ y plazo de entrega, el camino del brief a la preselección se describe en la página del proceso de abastecimiento, y la capa de inspección que sigue a la producción está en control de calidad. Los compradores que quieran recorrer la planta por su cuenta encontrarán la lista de preguntas en la nota con la lista de auditoría. Para poner un programa sobre la mesa del equipo, empiece por el formulario de cotización.