
Un plan por programa, no uno genérico
La inspección de un programa de paneles se planifica, no se improvisa: antes de que corra el primer lote, el equipo y la planta acuerdan un plan por escrito que dice qué se comprueba en cada etapa, sobre cuántas unidades y contra qué referencia. La referencia es siempre la hoja de especificaciones y la muestra retenida del propio programa, nunca un promedio de categoría. Eso es lo que significa por programa en la práctica: un programa de mosaico y uno de revestimiento WPC comparten marco, pero las magnitudes medidas, los tamaños de muestra y los puntos de aceptación se escriben por separado para cada uno. Acordar el plan antes de producir importa tanto como escribirlo: ninguna de las partes debería descubrir una expectativa cuando la mercancía ya está hecha, y la planta calcula el precio del trabajo contra el plan que puede ver. Un plan conocido también cambia el comportamiento en planta: los puntos de muestreo y las cifras de aceptación que están escritos de antemano se registran como rutina, no se producen como sorpresa cuando un visitante pregunta.
Entrada: tableros y chapa
El defecto más barato de detectar es el que todavía está en un palé del proveedor. Los controles de entrada cubren los tableros, densidad, espesor, clase de humedad, planitud y el certificado de emisión que nombra el tablero, y la chapa: especie y veta contra la muestra aprobada, espesor dentro de la banda de 0,3-0,6 mm donde se cotiza, humedad y la secuencia de composición de las caras casadas. Fieltro, cantos, rieles y componentes de embalaje reciben el mismo tratamiento, porque cada uno llega con un documento que el programa debe poder presentar después. Un lote que falla a la entrada nunca entra en la línea: no se devuelve la respetabilidad a un tablero dudoso volviéndolo a prensar, y un lote de chapa que se desvía de la veta aprobada volverá a desviarse en la pared.
En proceso: donde el defecto cuesta menos de arreglar
Los controles en proceso cabalgan sobre las etapas de producción: primeras planchas comprobadas por adherencia cuando la prensa se compromete, paso de listones medido mientras el mecanizado sigue siendo exacto, unión y levantamiento de cantos del fieltro inspeccionados en el laminado, adherencia de cantos verificada por muestreo en la encintadora. La lógica es económica. Una burbuja detectada en la prensa cuesta una plancha; la misma burbuja detectada en una caja al otro lado del mundo cuesta un panel, una caja, flete y una discusión. Los registros en proceso dan además a la inspección final un rastro que leer: una etapa cuyas medidas derivan predice un lote que conviene muestrear con más intensidad, y la propia deriva se convierte en una conversación con fecha y valor adjuntos. La intensidad de muestreo final puede ajustarse entonces a lo que muestra el rastro, una razón más para escribir el plan antes de producir y no después.
Inspección final y muestreo AQL
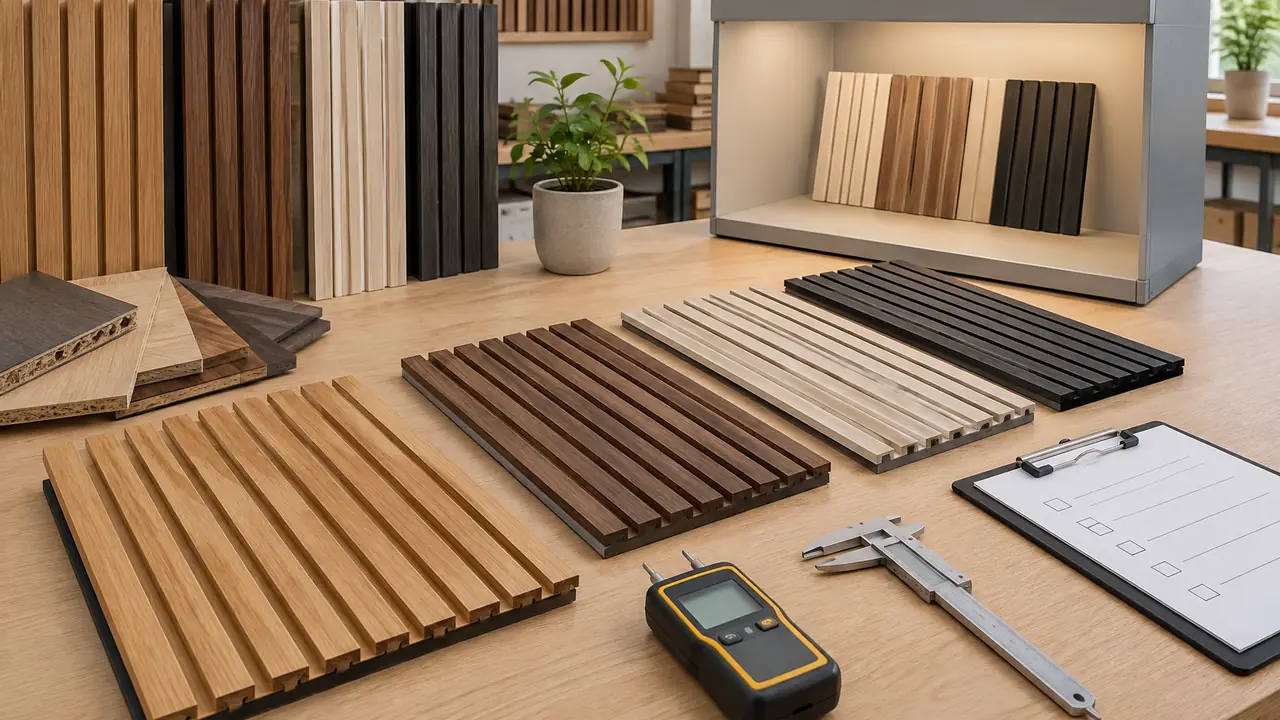
La inspección final muestrea lotes terminados y empacados contra el plan. El muestreo sigue la práctica AQL en términos generales, con lote definido, tamaño de muestra definido y cifras de aceptación definidas, y los niveles exactos se fijan por programa y tamaño de pedido, porque una prueba de 200 m2 y un contenedor completo no deberían inspeccionarse con el mismo recuento. Lo que mide el pase final: tolerancias de tamaño y espesor del panel contra la hoja; contenido de humedad contra la banda climática de destino; adherencia de chapa y dureza superficial en unidades muestreadas; color de las cajas muestreadas contra la muestra retenida bajo lámpara normalizada; los documentos de categoría, emisión, fuego y NRC donde se cotiza, emparejados con el lote; y el propio embalaje, incluida la resistencia a la caída y el contenido de las etiquetas. Los elementos y métodos se detallan, desde el lado del comprador, en la nota de inspección previa al embarque.
Qué se mide
| Elemento | Cómo se comprueba | Referencia |
|---|---|---|
| Tolerancias de tamaño y espesor | Calibre y regla sobre paneles muestreados | Hoja de especificaciones del programa |
| Contenido de humedad | Lectura de medidor por lote | Banda climática de destino, típicamente 8-12% |
| Adherencia de chapa | Sonda en cantos y esquinas; control de burbujas a luz rasante | Muestra aprobada |
| Dureza superficial | Controles de rayado y mancha en caras terminadas | Hoja de especificaciones del programa |
| Color y coherencia entre lotes | Muestra retenida bajo lámpara normalizada, lote a lote | Muestra aprobada |
| Documentos de categoría | Papeles de emisión, fuego y NRC emparejados con el lote | Certificados por planta, por lote |
| Embalaje | Construcción de caja, prueba de caída, etiqueta y tarjeta de color | Hoja de embalaje aprobada |
El registro viaja con el lote
Cada comprobación produce papel, y el papel se embarca: el registro de inspección sale con el lote para que comprador, equipo y planta lean los mismos hechos cuando el contenedor aterriza. Ese registro es también lo que mantiene citables las categorías: un NRC o una clasificación de fuego solo pueden imprimirse desde el informe que cubre la configuración embarcada, y un certificado de emisión vale lo que su correspondencia con los tableros del contenedor. La disciplina de las afirmaciones vive aquí, no en el texto de marketing. El mismo expediente resuelve las preguntas de posventa: cuando llega un panel dañado o una consulta de color aparece una temporada después, el registro del lote responde con qué se midió, contra qué muestra y en qué fecha, no con una ronda de opiniones. Los métodos de laboratorio detrás de las categorías están en ensayos e inspección, las rutas por mercado en cumplimiento y certificaciones, y los plazos de referencia de lote en la página de MOQ y plazo de entrega. Para que se redacte un plan para su programa, elementos, tamaños de muestra y puntos de aceptación, envíe el brief a través del formulario de cotización.