
Um plano por programa, não um genérico
A inspeção de um programa de painéis é planejada, não improvisada: antes de o primeiro lote rodar, o escritório e a planta acordam um plano por escrito que diz o que é verificado em cada etapa, em quantas unidades e contra qual referência. A referência é sempre a folha de especificações e a amostra retida do próprio programa, nunca uma média de categoria. É isso que significa por programa na prática: um programa de mosaico e um de revestimento WPC compartilham a moldura, mas os itens medidos, os tamanhos de amostra e os pontos de aceitação são escritos separadamente para cada um. Acordar o plano antes de produzir importa tanto quanto escrevê-lo: nenhuma das partes deveria descobrir uma expectativa depois que a mercadoria está feita, e a planta precifica o trabalho contra o plano que consegue ver. Um plano conhecido também muda o comportamento no piso: pontos de amostragem e números de aceitação escritos com antecedência são registrados como rotina, e não produzidos como surpresa quando um visitante pergunta.
Entrada: chapas e lâmina
O defeito mais barato de pegar é aquele que ainda está em um palete do fornecedor. As checagens de entrada cobrem as chapas, densidade, espessura, classe de umidade, planeza e o certificado de emissão que nomeia a chapa, e a lâmina: espécie e veio contra a amostra aprovada, espessura na faixa de 0,3-0,6 mm onde cotada, umidade e a sequência de montagem das faces casadas. Feltro, fita de borda, rieis e componentes de embalagem recebem o mesmo tratamento, porque cada um chega com um documento que o programa precisará apresentar depois. Um lote que reprova na entrada nunca entra na linha; não se devolve a respeitabilidade a uma chapa duvidosa reprensando-a, e um lote de lâmina que deriva do veio aprovado vai derivar de novo na parede.
Em processo: onde o defeito custa menos de corrigir
As checagens em processo cavalgam as etapas de produção: primeiras chapas verificadas na colagem quando a prensa se compromete, passo das ripas medido enquanto a usinagem ainda é exata, colagem e levantamento de bordas do feltro inspecionados na laminação, adesão da fita de borda checada por amostragem na coladeira. A lógica é econômica. Uma bolha pega na prensa custa uma chapa; a mesma bolha pega em uma caixa do outro lado do mundo custa um painel, uma caixa, frete e uma discussão. Os registros em processo dão ainda à inspeção final um rastro para ler: uma etapa cujas medidas derivam prediz um lote que vale amostrar com mais intensidade, e a própria deriva vira uma conversa com data e valor anexados. A intensidade de amostragem final pode então ser ajustada ao que o rastro mostra, uma razão a mais para o plano ser escrito antes da produção e não depois.
Inspeção final e amostragem AQL
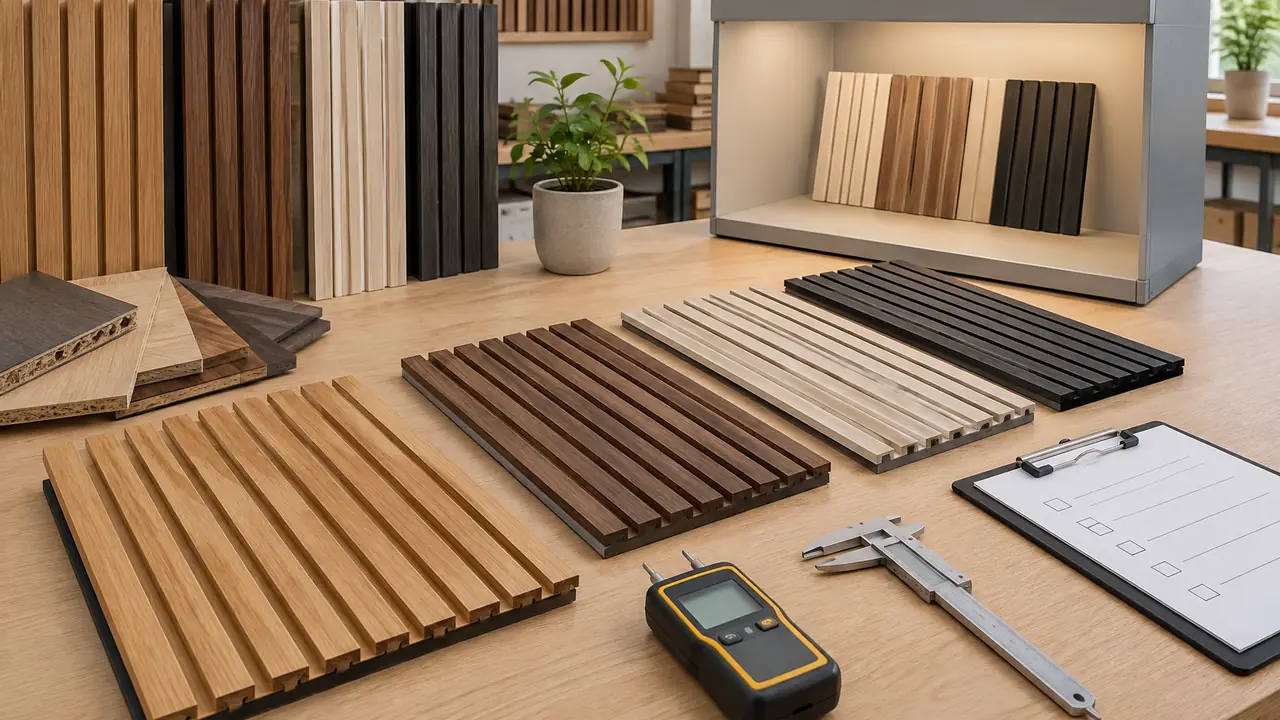
A inspeção final amostra lotes acabados e embalados contra o plano. A amostragem segue a prática AQL em termos gerais, lote definido, tamanho de amostra definido, números de aceitação definidos, com os níveis exatos fixados por programa e tamanho do pedido, porque uma prova de 200 m2 e um contêiner cheio não deveriam ser inspecionados com a mesma contagem. O que a passagem final mede: tolerâncias de tamanho e espessura do painel contra a folha; teor de umidade contra a faixa climática de destino; adesão da lâmina e dureza superficial nas unidades amostradas; cor das caixas amostradas contra a amostra retida sob lâmpada padrão; os documentos de categoria, emissão, fogo e NRC onde cotados, casados com o lote; e a própria embalagem, incluindo desempenho na queda e conteúdo das etiquetas. Os itens e métodos estão detalhados, do lado do comprador, na nota de inspeção pré-embarque.
O que é medido
| Item | Como é verificado | Referência |
|---|---|---|
| Tolerâncias de tamanho e espessura | Paquímetro e régua em painéis amostrados | Folha de especificações do programa |
| Teor de umidade | Leitura de medidor por lote | Faixa climática de destino, tipicamente 8-12% |
| Adesão da lâmina | Sonda em bordas e cantos; checagem de bolhas em luz rasante | Amostra aprovada |
| Dureza superficial | Testes de risco e mancha em faces acabadas | Folha de especificações do programa |
| Cor e consistência entre lotes | Amostra retida sob lâmpada padrão, lote por lote | Amostra aprovada |
| Documentos de categoria | Papéis de emissão, fogo e NRC casados com o lote | Certificados por planta, por lote |
| Embalagem | Construção da caixa, teste de queda, etiqueta e cartela de cores | Folha de embalagem aprovada |
O registro viaja com o lote
Cada checagem produz papel, e o papel embarca: o registro de inspeção sai com o lote para que comprador, escritório e planta leiam os mesmos fatos quando o contêiner aterrissa. Esse registro é também o que mantém as categorias citáveis: um NRC ou uma classificação de fogo só pode ser impresso a partir do relatório que cobre a configuração embarcada, e um certificado de emissão vale o quanto corresponde às chapas do contêiner. A disciplina das alegações mora aqui, não no texto de marketing. O mesmo dossiê resolve as perguntas de pós-venda: quando um painel chega danificado ou uma dúvida de cor surge uma estação depois, o registro do lote responde com o que foi medido, contra qual amostra e em qual data, e não com uma rodada de opiniões. Os métodos de laboratório por trás das categorias estão em ensaios e inspeção, as rotas por mercado em conformidade e certificações, e os prazos de referência de lote na página de MOQ e prazo de entrega. Para ter um plano redigido para o seu programa, itens, tamanhos de amostra, pontos de aceitação, envie o briefing pelo formulário de cotação.