
Ein Plan je Programm, kein generischer
Inspektion in einem Paneel-Programm wird geplant, nicht improvisiert: Bevor die erste Charge läuft, vereinbaren Desk und Werk einen schriftlichen Plan, der sagt, was an jeder Stufe geprüft wird, an wie vielen Einheiten, gegen welche Referenz. Die Referenz ist immer das eigene Datenblatt und das Rückstellmuster des Programms, nie ein Kategoriedurchschnitt. Das bedeutet „je Programm“ in der Praxis - ein Mosaikprogramm und ein WPC-Verkleidungsprogramm teilen einen Rahmen, aber Messpunkte, Stichprobengrößen und Annahmekriterien werden für jedes einzeln geschrieben. Den Plan vor der Produktion zu vereinbaren zählt so viel wie ihn zu schreiben: Keine Seite sollte eine Erwartung erst entdecken, wenn die Ware fertig ist, und das Werk kalkuliert die Arbeit gegen den Plan, den es sehen kann. Ein bekannter Plan verändert auch das Verhalten in der Halle - Stichprobenpunkte und Annahmezahlungen, die vorab schriftlich stehen, werden routinemäßig erfasst statt überraschend produziert, wenn ein Besucher fragt.
Eingang: Platten und Furnier
Der billigste zu findende Fehler ist der, der noch auf der Palette eines Lieferanten liegt. Eingangsprüfungen decken die Platten - Dichte, Dicke, Feuchteklasse, Planheit, und das Emissionszertifikat, das die Platte nennt - und das Furnier: Holzart und Maserung gegen das freigegebene Muster, Dicke in der angebotenen Bandbreite 0,3-0,6 mm, Feuchte, und die Aufbaufolge für gefugte Flächen. Filz, Kantenband, Latten und Verpackungskomponenten erhalten dieselbe Behandlung, denn jedes davon kommt mit einem Dokument an, das das Programm später vorlegen können muss. Eine Lot, die am Eingang durchfällt, kommt nie in die Linie; es gibt kein Pressen einer verdächtigen Platte in Ansehnlichkeit, und eine Furnier-Lot, die von der freigegebenen Maserung abweicht, wird an der Wand wieder abweichen.
Prozess: wo Fehler am billigsten zu beheben sind
Prozessprüfungen reiten auf den Produktionsstufen: Erstlinge auf Bindung geprüft, sobald sich die Presse festlegt, Lattenabstand gemessen, solange die Bearbeitung noch exakt ist, Filzbindung und Kantenablösung bei der Kaschierung inspiziert, Kantenhaftung an der Kantenschleuse stichprobenartig kontrolliert. Die Logik ist ökonomisch. Eine Blase, die an der Presse gefunden wird, kostet eine Platte; dieselbe Blase, gefunden in einem Karton in Übersee, kostet ein Paneel, einen Karton, Fracht und eine Diskussion. Prozessaufzeichnungen geben der Endinspektion auch eine Spur zum Lesen - eine Stufe, deren Messwerte driften, kündigt eine Lot an, die sich eine schärfere Stichprobe verdient, und die Drift selbst wird ein Gespräch mit Datum und Wert. Die Stichprobenintensität am Ende lässt sich dann an der Spur justieren, ein Grund mehr, den Plan vor der Produktion zu schreiben und nicht danach.
Endinspektion und AQL-Stichprobe
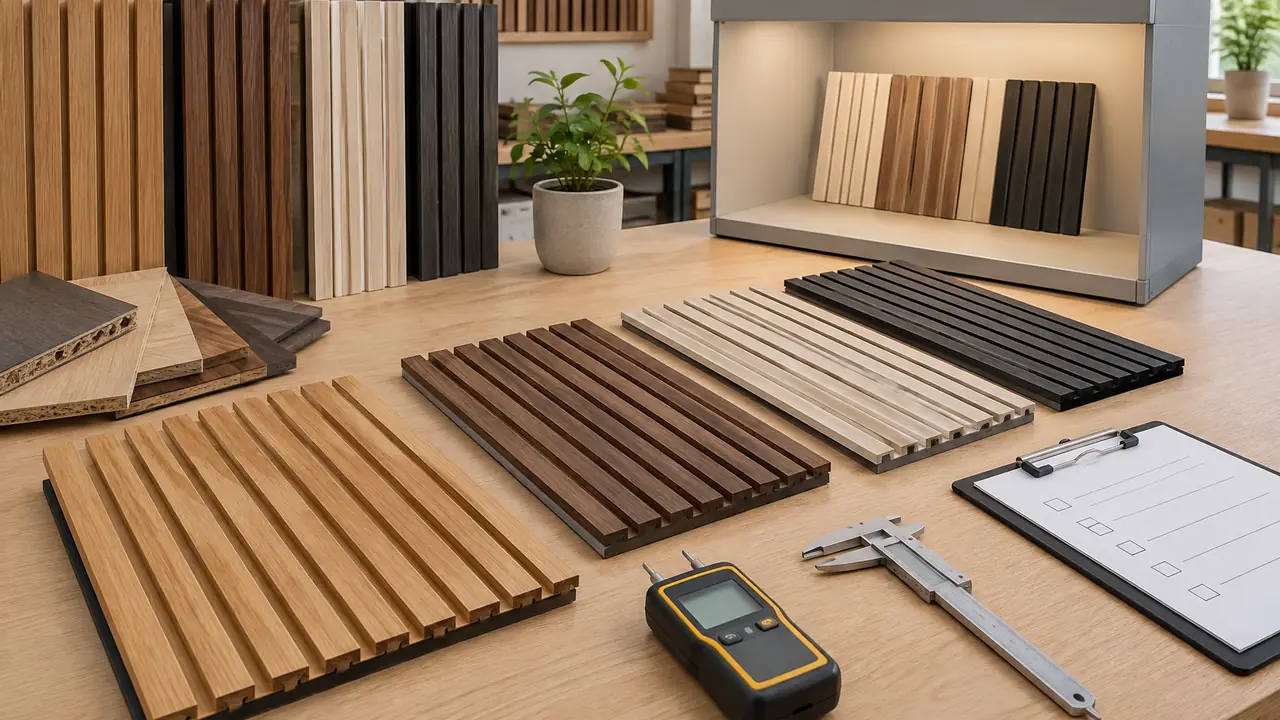
Die Endinspektion stichprobenprüft fertige, verpackte Chargen gegen den Plan. Die Stichprobe folgt der AQL-Praxis im Allgemeinen - definierter Lot, definierte Stichprobengröße, definierte Annahmezahlen - mit exakten Niveaus, die je Programm und Auftragsgröße fixiert werden, denn eine 200-m2-Erprobung und ein voller Container sollten nicht mit derselben Zählung geprüft werden. Was der Endgang misst: Paneelgröße und Dickentoleranz gegen das Blatt; Feuchtegehalt gegen die Zielklimazone; Furnierhaftung und Oberflächenhärte an Stichprobeneinheiten; Farbe der Stichprobenkartons gegen das Rückstellmuster unter Normlicht; die Klassendokumente - Emission, Brand, NRC wo angeboten - passend zur Lot; und die Verpackung selbst, inklusive Fallverhalten und Etiketteninhalt. Punkte und Methoden sind in der Notiz zur Versandkontrolle aus Einkäufersicht ausgeführt.
Was gemessen wird
| Punkt | Wie geprüft | Referenz |
|---|---|---|
| Größen- und Dickentoleranz | Messschieber und Richtschiene an Stichprobenpaneelen | Programm-Datenblatt |
| Feuchtegehalt | Messgeräteablesung je Lot | Zielklimazone, typisch 8-12 % |
| Furnierhaftung | Kanten- und Eckensonde; Blasenprüfung im Streiflicht | Freigegebenes Muster |
| Oberflächenhärte | Kratz- und Fleckprüfungen an fertigen Flächen | Programm-Datenblatt |
| Farbe und Chargenkonstanz | Rückstellmuster unter Normlicht, Lot für Lot | Freigegebenes Muster |
| Klassendokumente | Emissions-, Brand- und NRC-Papiere passend zur Lot | Zertifikate je Werk, je Lot |
| Verpackung | Kartonaufbau, Falltest, Etikett und Farbkarte | Freigegebenes Verpackungsblatt |
Die Aufzeichnung reist mit der Lot
Jede Prüfung erzeugt Papier, und das Papier verschifft: Das Inspektionsprotokoll geht mit der Lot raus, damit Einkäufer, Desk und Werk dieselben Fakten lesen, wenn ein Container anland. Diese Aufzeichnung ist auch das, was Klassen zitierfähig hält - eine NRC- oder Brandklasse darf nur aus dem Bericht gedruckt werden, der die verschiffte Konfiguration abdeckt, und ein Emissionszertifikat ist nur so gut wie seine Passung zu den Platten im Container. Die Disziplin der Aussagen lebt hier statt im Marketingtext. Dasselbe Dossier entscheidet Nachverkaufsfragen: Wenn ein Paneel beschädigt ankommt oder eine Farbanfrage eine Saison später eintrifft, antwortet das Lot-Protokoll mit dem, was gemessen wurde, gegen welches Muster, an welchem Datum - nicht mit einer Meinungsrunde. Die Labormethoden hinter den Klassen stehen unter Testen und Inspektion, die Marktrouten auf der Compliance-Seite, Referenzchargenzeiten auf der MOQ- und Lieferzeit-Seite. Damit ein Plan für Ihr Programm entworfen wird - Punkte, Stichprobengrößen, Annahmekriterien -, senden Sie das Briefing über das Anfrageformular.