
Un plan par programme, pas un plan générique
L'inspection d'un programme de panneaux se planifie, elle ne s'improvise pas : avant que le premier lot ne tourne, le bureau et l'usine conviennent d'un plan écrit qui dit ce qui est contrôlé à chaque étape, sur combien d'unités, contre quelle référence. La référence est toujours la fiche technique et l'échantillon témoin du programme lui-même, jamais une moyenne de catégorie. C'est ce que « par programme » signifie en pratique - un programme mosaïque et un programme bardage WPC partagent une trame, mais les mesures, les tailles d'échantillon et les points d'acceptation sont écrits séparément pour chacun. Convenir du plan avant la production compte autant que l'écrire : aucun des deux côtés ne doit découvrir une attente après la fabrication des marchandises, et l'usine chiffre le travail contre le plan qu'elle peut voir. Un plan connu change aussi le comportement dans l'atelier - les points d'échantillonnage et les chiffres d'acceptation écrits à l'avance sont enregistrés de routine, pas produits en surprise quand un visiteur demande.
Réception : planches et placage
Le défaut le moins coûteux à attraper est celui qui se trouve encore sur la palette d'un fournisseur. Les contrôles à réception couvrent les planches - densité, épaisseur, classe d'humidité, planéité, et le certificat d'émissions qui nomme la planche - et le placage : essence et fil contre l'échantillon approuvé, épaisseur dans la bande 0,3-0,6 mm là où elle est chiffrée, humidité, et la séquence d'assemblage des faces accordées. Feutre, bandes de chant, tasseaux et composants d'emballage reçoivent le même traitement, parce que chacun arrive avec un document que le programme doit pouvoir produire plus tard. Un lot qui échoue à la réception n'entre jamais sur la ligne ; on ne presse pas une planche suspecte pour la rendre présentable, et un lot de placage qui a dérivé du fil approuvé dérivera encore sur le mur.
En cours : là où les défauts coûtent le moins cher à corriger
Les contrôles en cours chevauchent les étapes de production : premières feuilles contrôlées pour le collage au moment où la presse s'engage, le pas des lattes contrôlé pendant que l'usinage est encore exact, collage du feutre et soulèvement en bord inspectés au contrecollage, adhérence des chants contrôlée par sondage à la plaqueuse. La logique est économique. Une cloque trouvée à la presse coûte une feuille ; la même cloque trouvée dans un carton outre-mer coûte un panneau, un carton, du fret et une discussion. Les enregistrements en cours donnent aussi à l'inspection finale une piste à lire - une étape dont les mesures dérivent annonce un lot à échantillonner plus sévèrement, et la dérive elle-même devient une conversation avec une date et une valeur attachées. L'intensité d'échantillonnage en final peut alors être ajustée à ce que montre la piste, ce qui est une raison de plus d'écrire le plan avant la production plutôt qu'après.
Inspection finale et échantillonnage AQL
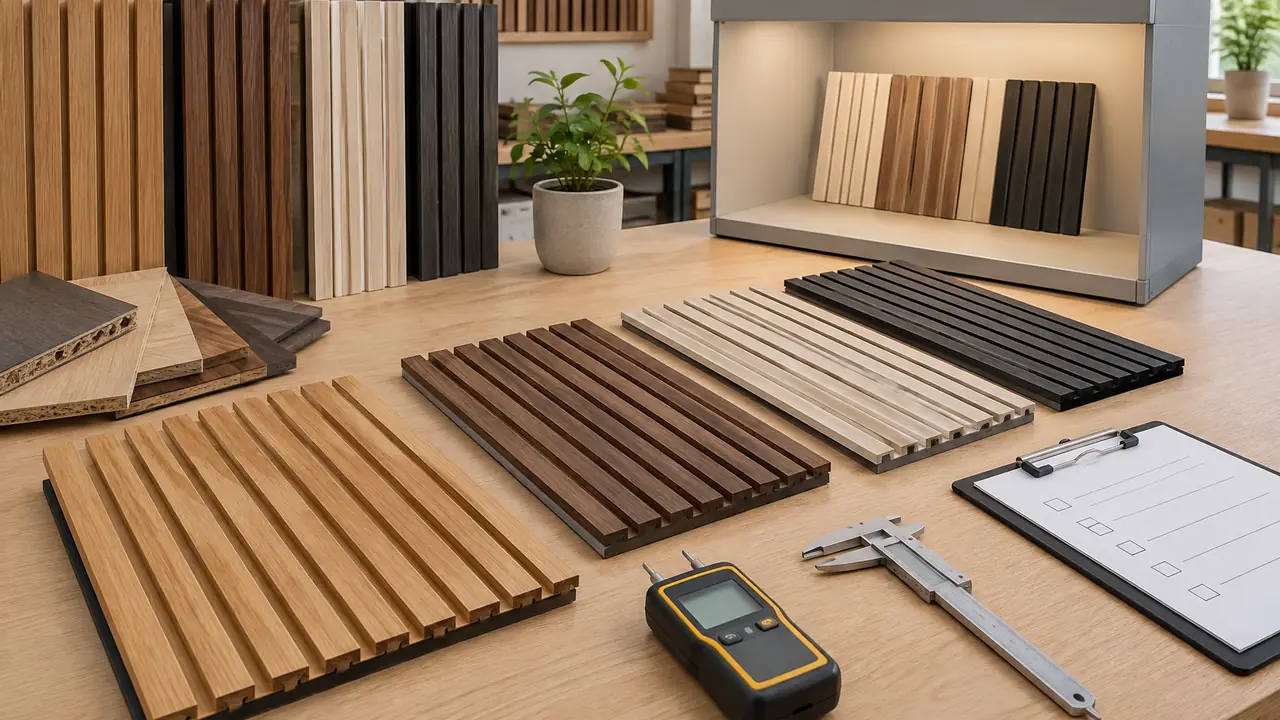
L'inspection finale échantillonne des lots finis et emballés contre le plan. L'échantillonnage suit la pratique AQL en termes généraux - lot défini, taille d'échantillon définie, chiffres d'acceptation définis - avec les niveaux exacts fixés par programme et par taille de commande, parce qu'un essai de 200 m2 et un conteneur complet ne s'inspectent pas avec le même décompte. Ce que le passage final mesure : taille et tolérances d'épaisseur des panneaux contre la fiche ; taux d'humidité contre la bande climatique de destination ; adhérence du placage et dureté de surface sur les unités échantillonnées ; couleur des cartons échantillonnés contre l'échantillon témoin sous lampe normale ; les documents de grade - émissions, feu, NRC là où il est chiffré - appariés au lot ; et l'emballage lui-même, avec la performance en chute et le contenu des étiquettes. Les points et méthodes sont détaillés dans la note sur l'inspection avant expédition, côté acheteur.
Ce qui est mesuré
| Point | Comment c'est contrôlé | Référence |
|---|---|---|
| Tolérances de taille et d'épaisseur | Pied à coulisse et règle sur les panneaux échantillonnés | Fiche technique du programme |
| Taux d'humidité | Lecture de l'humidimètre par lot | Bande climatique de destination, typiquement 8-12 % |
| Adhérence du placage | Sondage des chants et coins ; cloques en lumière rasante | Échantillon approuvé |
| Dureté de surface | Contrôles de rayure et de tache sur les faces finies | Fiche technique du programme |
| Couleur et constance des lots | Échantillon témoin sous lampe normale, lot par lot | Échantillon approuvé |
| Documents de grade | Papiers émissions, feu et NRC appariés au lot | Certificats par usine, par lot |
| Emballage | Construction du carton, test de chute, étiquette et carte de couleurs | Fiche emballage approuvée |
L'enregistrement voyage avec le lot
Chaque contrôle produit du papier, et le papier s'expédie : le rapport d'inspection part avec le lot, pour que l'acheteur, le bureau et l'usine lisent les mêmes faits quand le conteneur arrive. Cet enregistrement est aussi ce qui garde les grades citables - une classe NRC ou feu ne peut être imprimée qu'à partir du rapport qui couvre la configuration expédiée, et un certificat d'émissions ne vaut que par son appariement aux planches du conteneur. La discipline des affirmations vit ici plutôt que dans le texte marketing. Le même dossier tranche les questions après-vente : quand un panneau arrive abîmé ou qu'une question de couleur arrive une saison plus tard, l'enregistrement du lot répond avec ce qui a été mesuré, contre quel échantillon, à quelle date - pas avec une série d'opinions. Les méthodes de laboratoire derrière les grades se trouvent sur les essais et l'inspection, les parcours par marché sur la page conformité, et les délais de lot de référence sur la page MOQ et délais. Pour qu'un plan soit rédigé pour votre programme - points, tailles d'échantillon, critères d'acceptation - envoyez le brief via le formulaire de demande.