
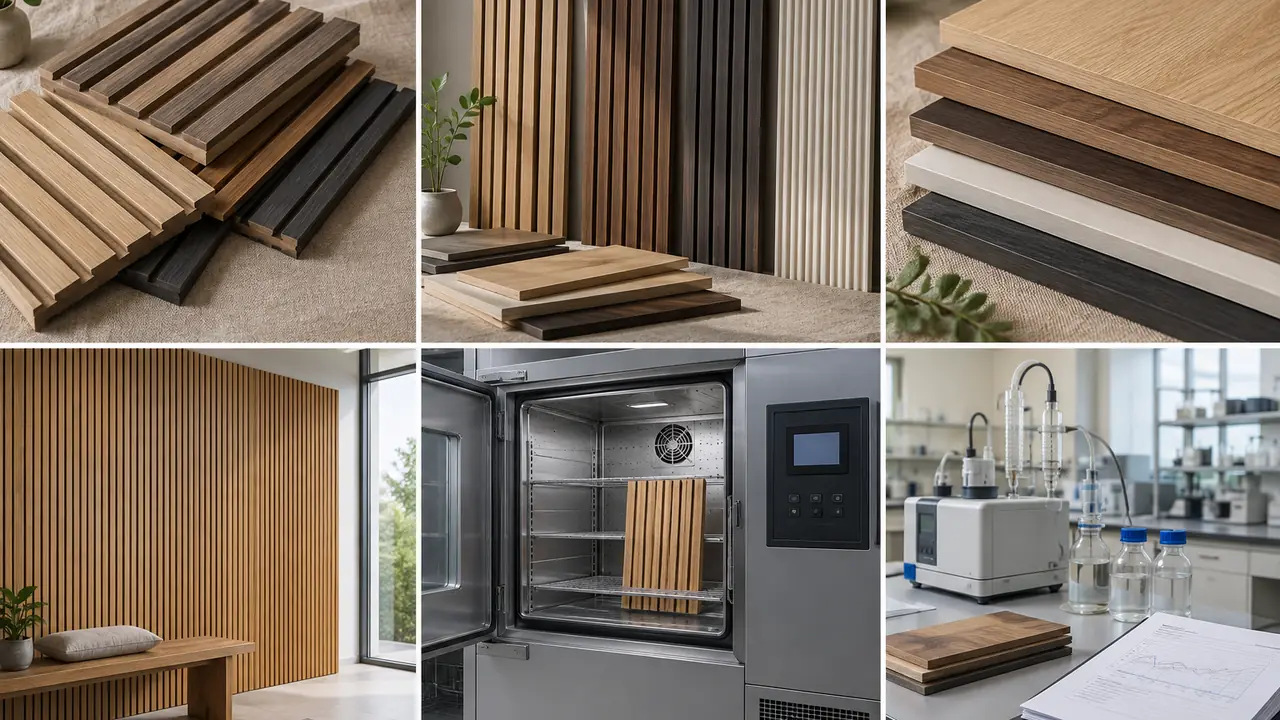
Chaque affirmation a une méthode derrière elle
Les fiches de panneaux accumulent des affirmations - une classe, un grade, un chiffre d'absorption - et la différence entre une affirmation et une spécification, c'est la méthode d'essai derrière elle. Cette page fait correspondre les méthodes aux affirmations : quel essai se cache derrière un certificat d'émissions, lequel derrière une classe feu, comment un chiffre NRC est produit, et ce qui se passe dans les essais physiques que franchit un lot avant expédition. La règle que le bureau applique est celle que les normes elles-mêmes enseignent : une classe voyage avec le spécimen testé et le rapport qui le décrit, jamais avec un nom de famille de produit. Lisez une fiche avec cette règle en main et l'essentiel du bruit tombe.
Formaldéhyde : les essais en chambre derrière les certificats
Les grades d'émissions se mesurent en chambre. Les panneaux composites sont conditionnés, placés dans une chambre maîtrisée, et la concentration en formaldéhyde de l'air de la chambre est lue dans le temps - la méthode en chambre est ce sur quoi reposent les cadres américain et californien. EPA TSCA Title VI, la règle fédérale pour les produits en bois composite, fonctionne aux côtés du cadre californien CARB Phase 2, et les deux dépendent de certificateurs tiers agréés qui auditent les fabricants et certifient les planches ; les certificats qu'un acheteur reçoit par lot remontent à cette chaîne. Le cadre de classement chinois et européen - E0, E1 et ENF sous GB/T 39600 - lit la même chimie sur une autre échelle. Ce que le bureau vérifie, c'est l'appariement : certificat à l'usine, au type de planche, au lot. L'échelle de classement elle-même est expliquée dans le guide des grades de formaldéhyde.
Feu : les essais derrière la classe
Les affirmations feu viennent d'essais au feu, et c'est l'essai qui nomme la classe. En Amérique du Nord, l'ASTM E84 mesure les caractéristiques de combustion de surface et produit les bandes Classe A, B et C que citent les acheteurs. En Europe, l'EN 13501-1 grade la réaction au feu avec des étiquettes composées comme B-s1,d0, où les suffixes décrivent fumées et gouttelettes ; la Chine fait tourner son propre classement avec la GB 8624. Une classe appartient à la construction testée - face, cœur, colle, épaisseur - si bien que le bureau lit les rapports contre l'assemblage chiffré et cite les classes selon le rapport d'essai, jamais comme une promesse de famille. Quand un programme change de face ou d'épaisseur, la question de la classe se rouvre. Les noms de classes sont décryptés dans le guide des classes feu.
Acoustique : NRC et alpha-w par configuration testée
Les chiffres d'absorption se mesurent en salles réverbérantes. Le NRC - le coefficient de réduction du bruit - vient de l'ASTM C423 ; l'ISO 354 produit le chiffre alpha-w que citent les programmes européens. La mesure dépend de la configuration entière : pas des lattes, épaisseur du feutre, cavité derrière le panneau, et la part de la salle que couvrait le spécimen testé. C'est pourquoi les constructions à lattes testées rapportent couramment un NRC dans la bande 0,75-0,85 alors qu'un produit donné peut se situer de part et d'autre - et pourquoi une fiche devrait citer le rapport de la configuration qu'elle expédie, l'absorption à couverture partielle étant planifiée contre le même rapport. Le guide NRC détaille l'essai et l'explication des classes le traduit pour les fiches.
Essais physiques : humidité, adhérence et surfaces
À côté des grades certifiés se tiennent les essais de travail qu'un laboratoire d'usine fait tourner par lot : taux d'humidité à l'humidimètre contre la bande climatique de destination, adhérence du placage par sondage et contrôle des cloques, dureté de surface par rayure et tache, et test de chute du carton à l'emballage. Aucun ne fait la une ; tous décident si les unes restent vraies le jour de la pose. Ils sont écrits dans le plan d'inspection par programme, avec des références et des points d'acceptation convenus avant le premier lot - la structure du plan est décrite sur la page contrôle qualité.
Laboratoires tiers et inspection avant expédition
Deux couches se tiennent à l'extérieur de l'usine. Les laboratoires tiers accrédités produisent les certificats et rapports d'essai - émissions, feu, acoustique - que citent les programmes, et leur indépendance est le point : le fabricant ne note pas ses propres devoirs. L'inspection avant expédition est la seconde couche : un échantillon défini du lot fini et emballé est contrôlé contre la fiche du programme avant libération, en termes généraux sur une base AQL. Des inspecteurs côté acheteur peuvent rejoindre le même plan, et le bureau coordonne la combinaison que le programme demande, confirmée par écrit par commande.
Ce que contient un rapport
| Champ | Pourquoi ça compte |
|---|---|
| Laboratoire et accréditation | Montre qui a mesuré et sous quel périmètre d'accréditation |
| Description du spécimen | Nomme la construction testée : face, cœur, épaisseur, feutre, cavité |
| Norme et méthode | La méthode exacte - ASTM C423, EN 13501-1, méthode en chambre - derrière le chiffre |
| Résultat et classe | La classe ou le chiffre, avec sa bande de classe quand il y en a une |
| Client et usine | Qui a commandité l'essai et quel produit il couvre |
| Date et validité | Quand c'est mesuré ; les certificats portent échéances et cycles d'audit |
Lisez un rapport contre ces champs et la plupart des exagérations de fiches s'identifient seules : une classe sans description du spécimen, un certificat qui ne nomme pas l'usine, un NRC cité sans sa configuration. Quand un rapport et une fiche technique concordent, imprimez le chiffre avec la référence du rapport ; quand ils ne concordent pas, le rapport gagne. Les documents sont vérifiés par projet via la page conformité, les délais de programme de référence figurent sur la page MOQ et délais, et pour que les bons essais soient nommés pour un programme, commencez par le formulaire de demande.