
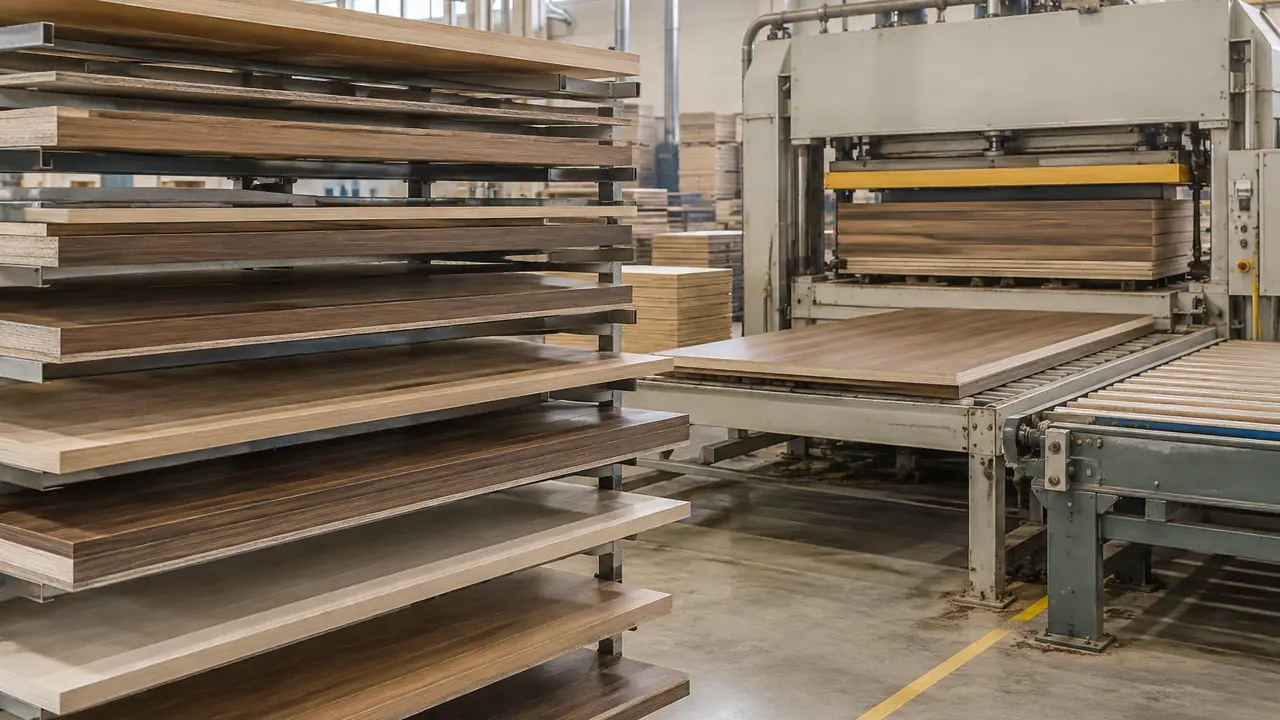
Von der Rohplatte zum Karton
Ein dekoratives Wandpaneel ist die Summe kleiner Entscheidungen in Sequenz, und jede Stufe kann die vorherige zunichtemachen. Von außen sehen die Stufen einfach aus; das Handwerk liegt in den Kontrollstellen dazwischen, denn eine schlechte Pressung versteckt sich bis zur Montage und eine warme Farbcharge versteckt sich, bis zwei Chargen an derselben Wand aufeinandertreffen. Die Sequenz ist die Disziplin: Platten laufen in eine Richtung durch die Linie, und zurückgehen - eine Platte nachpressen, eine Latte nachbearbeiten - kostet weit mehr als die Kontrollstelle, die den Fehler gefunden hätte. Deshalb endet jede Stufe mit ihrem eigenen Tor, statt das Urteil einer einzigen Endinspektion zu überlassen. Diese Seite fährt die Straße einmal ab, nennt, was an jeder Stufe geprüft wird, und zeigt, wo eine Sonderfarbe oder eine Projektklasse die Sequenz ändert. Dieselbe Straße läuft unter jeder Linie dieser Website - Lamellenplatten, Lattenpaneele und auf Kerne gepresste Furnierblätter unterscheiden sich in dem, was an jedem Halt passiert, nicht in den Halten selbst.
Die acht Schritte
- Plattenauswahl. MDF- oder Sperrholzkerne werden nach Dichte, Dicke und Feuchteklasse gewählt, passend zur Emissionsklasse des Programms - das Zertifikat folgt der Platte, also beginnt die Konformität am Trägerregal, nicht am fertigen Paneel.
- Furnierschnitt und Fugen. Furnierblöcke werden zu 0,3-0,6 mm dicken Blättern geschnitten, zugeschnitten, gefugt und aufgebaut - spiegelbildlich oder versetzt - zu Flächen im Presmaß, mit erfasster Blattfolge, damit die Maserung über die ganze Wand stimmt.
- Pressung. Fläche, Leim und Kern treffen in der Heißpresse zusammen; Druck, Temperatur und Presszeit werden je Leimklasse gesetzt, und Erstlinge werden auf Verbindung geprüft, bevor die Linie den Lauf freigibt.
- Profilierung und Bearbeitung. Für Lamellen- und Lattenlinien wird die gepresste Platte in Latten geteilt - typisch 12-30 mm breit bei 15-40 mm Abstand - dann gefräst, geschliffen und profiliert, solange der Abstand noch exakt ist.
- Filzkaschierung. PET-Akustikfilz, typisch 9-12 mm, wird auf die Rückseite verklebt; bei Lattenpaneelen ist der Filz zugleich Absorber und Befestigungsfläche, deshalb zählt die Verklebequalität doppelt.
- Kanten. Geschnittene Kanten werden mit passendem Furnier oder Profil umleimt oder bearbeitet, damit ein vor Ort gekürztes Paneel fertig aussieht.
- Farbkontrolle. Flächen werden gegen das Rückstellmuster unter Normlicht beurteilt, Charge für Charge, bevor irgendetwas verpackt wird.
- Verpackung. Kartons mit Eckenschutz oder gestapelte Kisten, Etiketten und Farbkarten je Karton, Falltest gegen das freigegebene Verpackungsblatt.
Kontrollstellen je Stufe
| Stufe | Typische Kontrollstelle | Verhinderter Fehler |
|---|---|---|
| Plattenauswahl | Dichte, Dicke, Feuchteklasse, Emissionsklasse laut Zertifikat | Verzug, Klassenabweichung, fehlende Dokumente |
| Furnierfugen | Blattfolge, Fugenschluss, Maserungsrichtung | Gebrochene Symmetrie über die Wand |
| Pressung | Bindefestigkeit an Erstlingen; Blasenprüfung im Streiflicht | Delamination im Transit oder vor Ort |
| Bearbeitung | Lattenbreite und Abstand gegen das Programmblatt | Sichtbarer Rhythmusversatz zwischen Paneelen |
| Filzkaschierung | Filzdicke und Bindung; Kantenablösung geprüft | Filz löst sich hinter den Lamellen |
| Kanten | Haftung und Farbtreue an umleimten Kanten | Abgeplatzte, unstimmige Schnittlinien |
| Farbkontrolle | Charge gegen Rückstellmuster unter Normlicht | Zwei Chargen, die an einer Wand streiten |
| Verpackung | Kartonaufbau, Falltest, Etikett und Karte je Karton | Transportschäden und Reklamationen |
Wo eine Sonderfarbe die Linie ändert
Eine Katalogfarbe fährt auf einer bestehenden Linie: Furnier, Beize oder Melaminbestand sind bekannt, und die Stufen oben laufen im üblichen Tempo. Eine Sonderfarbe schiebt eine Freigabeschleife vor die Pressung - gebeizte oder rekonstruierte Furniermuster werden angefertigt, versandt und freigegeben - und diese Schleife ist der Hauptgrund, warum erste Läufe länger dauern. Referenzzeiten: Freigabe 15-25 Tage und ein erster Produktionslauf von 45-60 Tagen, gegenüber 25-45 Tagen für eine Katalogcharge, je Programm schriftlich bestätigt. Die Farbentscheidung fixiert auch das Rückstellmuster, das danach jede spätere Charge regiert; die Abgleichdisziplin dahinter beschreibt die Notiz zum Farbabgleich.
Wer die Linie beobachtet
Stufenkontrollen sind das Tagesgeschäft des Werks; die Aufgabe des Desk ist es, sie sichtbar zu machen. Der Inspektionsplan wird je Programm geschrieben - was bei Eingang, in der Fertigung und am Ende gemessen wird -, vor der ersten Charge vereinbart, und die Aufzeichnung reist mit der Lot; die Qualitätskontrolle beschreibt den Plan und die Test- und Inspektionsseite deckt die Labormethoden hinter den Klassen. Nichts in der Sequenz ist dem Einkäufer verborgen: Fragen Sie im Briefing, und die Stufentore, die Ihr Programm durchläuft, samt der Nachweise, die jedes hinterlässt, stehen im Plan selbst. Wer die handwerkliche Seite in der Tiefe will, findet dieselbe Straße aus Sicht des Werks erzählt in der Notiz zur Paneelfertigung.
Was der Einkäufer anfordern kann
Nichts hier ist für Einkäuferaugen geschlossen. Erstlinge aus einem Presslauf, Normlichtfotos gegen das Muster, Filzbindungsprüfungen und fallgetestete Kartons lassen sich alle in den Inspektionsplan des Programms schreiben, und die meisten Partnerwerke liefern sie routinemäßig. Die Anforderung, die sich am häufigsten bezahlt macht, ist die einfachste: das freigegebene Muster aufbewahren und jede Charge vor der Verpackung dagegen fotografieren. Starten Sie ein Programm über das Anfrageformular, und der Plan wird neben dem Datenblatt entworfen, bevor die erste Charge terminiert wird.