
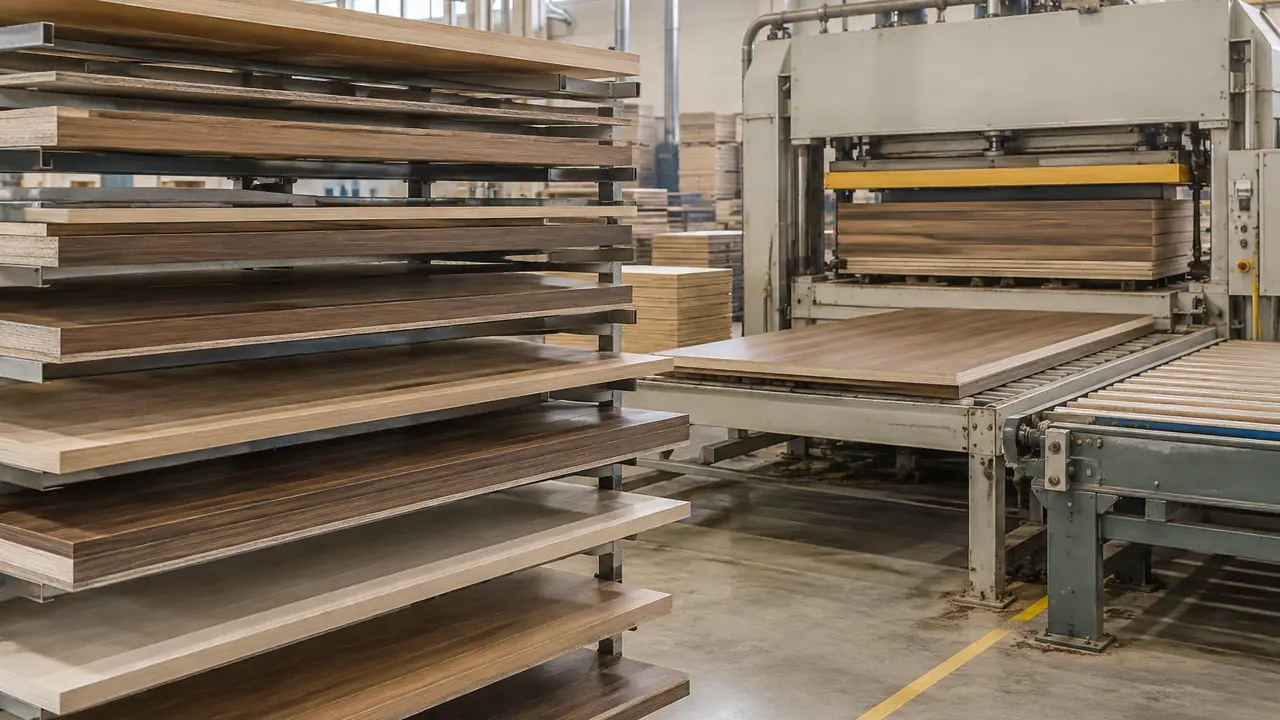
От сырой плиты до короба
Декоративная стеновая панель — сумма малых решений, принятых в последовательности, и каждый этап способен перечеркнуть предыдущий. Снаружи этапы выглядят просто; ремесло живет в контрольных точках между ними, потому что плохая запрессовка прячется до монтажа, а теплый цветовой лот — до встречи двух лотов на одной стене. Дисциплина — это последовательность: плиты движутся по линии в одну сторону, а возврат — перепрессовка листа, переточка рейки — стоит куда дороже контрольной точки, которая поймала бы дефект, поэтому каждый этап завершается собственными воротами, а не откладывает вердикт к одной инспекции в конце. Эта страница проходит дорогу один раз, называет, что проверяется на каждом этапе, и показывает, где заказной цвет или проектный класс меняют последовательность. Под каждой линейкой этого сайта бежит та же дорога — рифленые плиты, реечные панели и шпонированные листы на сердечниках различаются тем, что происходит на остановках, но не самими остановками.
Восемь шагов
- Отбор плиты. Сердечники MDF или фанеры выбираются по плотности, толщине и классу влажности, под класс эмиссии программы — сертификат следует за плитой, поэтому соответствие начинается на стеллаже основы, а не на готовой панели.
- Строгание и набор шпона. Кряжи строгаются в листья толщиной 0.3-0.6 mm, режутся, фугуются и набираются — с чередованием по книжному или со сдвигом — в лица размером под пресс, с записанной последовательностью листьев, чтобы рисунок шел по стене ровно.
- Прессование. Лицо, клей и сердечник встречаются в горячем прессе; давление, температура и время прессования задаются по классу клея, и первые листы проверяются на склейку, прежде чем линия встанет в прогон.
- Профилирование и мехобработка. Для рифленых и реечных линий спрессованная плита режется на рейки — обычно 12-30 mm шириной при шаге 15-40 mm, — затем фрезеруется, шлифуется и профилируется, пока шаг еще точен.
- Ламинирование войлока. PET-акустический войлок, типично 9-12 mm, клеится на тыл; у реечных панелей войлок — одновременно поглотитель и посадочная поверхность, поэтому качество склейки важно дважды.
- Кромление. Отрезные кромки оклеиваются или фрезеруются шпоном или молдингом в цвет, чтобы панель, укороченная на объекте, все равно читалась как завершенная.
- Проверка цвета. Лица сверяются с хранимым образцом под стандартной лампой, лот за лотом, прежде чем что-либо упаковано.
- Упаковка. Короба с защитой углов или обрешеченные штабеля, ярлыки и карты цветов в каждой коробке, дроп-тест против утвержденного упаковочного листа.
Контрольные точки по этапам
| Этап | Типовая контрольная точка | Какой брак она предотвращает |
|---|---|---|
| Отбор плиты | Плотность, толщина, класс влажности, класс эмиссии по сертификату | Коробление, несоответствие классу, отсутствие документов |
| Набор шпона | Последовательность листьев, плотность стыков, направление волокна | Сломанная симметрия по стене |
| Прессование | Прочность склейки на первых листах; проверка пузырей под косым светом | Расслоение в дороге или на объекте |
| Мехобработка | Ширина рейки и шаг против листа программы | Видимый дрейф ритма между панелями |
| Ламинирование войлока | Толщина и склейка войлока; проверка подъема кромки | Отклеивание войлока за рейками |
| Кромление | Адгезия и совпадение цвета на окромленных кромках | Сколотые, несовпадающие линии реза |
| Проверка цвета | Лот против хранимого образца под стандартной лампой | Два лота, спорящие на одной стене |
| Упаковка | Сборка короба, дроп-тест, ярлык и карта в каждой коробке | Транзитные повреждения и претензии |
Где заказной цвет меняет линию
Каталожный цвет едет по существующей линии: шпон, морилка или меламиновый запас известны, и этапы выше идут в обычном темпе. Заказной цвет вставляет цикл пробы перед прессованием — образцы морилки или инженерного шпона делаются, отгружаются и утверждаются, — и этот цикл есть главная причина, по которой первые прогоны идут дольше. Референсные сроки: проба 15-25 дней и первый производственный прогон 45-60 дней против 25-45 дней на каталожную партию, с письменным подтверждением по каждой программе. Решение по цвету одновременно фиксирует хранимый образец, который затем правит каждым последующим лотом; дисциплина подбора за ним описана в заметке о подборе цвета.
Кто следит за линией
Этапные контрольные точки — повседневная работа завода; задача стола — сделать их видимыми. План инспекции пишется по программе — что измеряется на входе, в процессе и в финале, — согласовывается до первой партии, и запись едет вместе с лотом; контроль качества описывает план, а испытания и инспекция покрывают лабораторные методы за классами. Ничто в последовательности не скрыто от покупателя: спросите на этапе брифа, и этапные ворота вашей программы вместе с доказательствами, которые оставляет каждый, будут перечислены в самом плане. Покупатели, которым нужна ремесленная сторона в глубину, найдут ту же дорогу, рассказанную с точки зрения завода, в заметке о том, как делают панели.
Что может запросить покупатель
Ничто здесь не закрыто для глаз покупателя. Первые листы прессового прогона, фотографии из лампового бокса против образца, проверки склейки войлока и дроп-тестированные короба могут быть вписаны в план инспекции программы, и большинство заводов-партнеров поставляет их как рутину. Самый окупаемый запрос — самый простой: хранить утвержденный образец и фотографировать каждый лот против него до упаковки. Запустите программу через форму запроса, и план будет составлен рядом с листом спецификации, до того как назначена первая партия.