
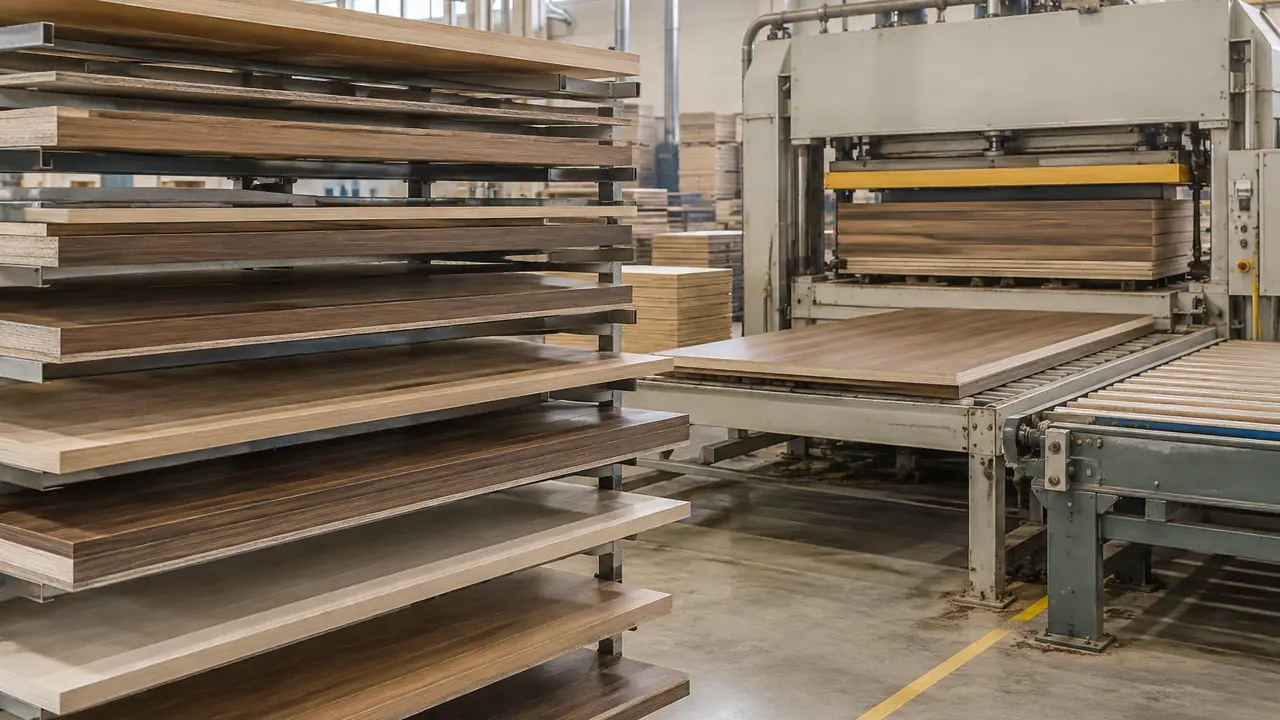
Da chapa bruta à caixa
Um painel decorativo de parede é a soma de pequenas decisões tomadas em sequência, e cada etapa pode desfazer a anterior. As etapas parecem simples de fora; o ofício está nos pontos de controle entre elas, porque uma prensagem ruim se esconde até a instalação e um lote de cor quente se esconde até que dois lotes se encontrem na mesma parede. A sequência é a disciplina: as chapas avançam em um só sentido pela linha, e voltar, reprensar uma chapa ou reusinar uma ripa, custa muito mais do que o ponto de controle que teria pego o defeito, razão pela qual cada etapa termina com a própria comporta em vez de deixar o veredicto para uma única inspeção no fim. Esta página percorre o caminho uma vez, nomeia o que é verificado em cada etapa e mostra onde uma cor sob medida ou uma categoria de projeto muda a sequência. O mesmo caminho corre por baixo de cada linha deste site: chapas caneladas, painéis de ripas e folhas de lâmina prensadas sobre núcleos diferem no que acontece em cada parada, não nas paradas em si.
Os oito passos
- Seleção da chapa. Os núcleos de MDF ou compensado são escolhidos por densidade, espessura e classe de umidade, casados com a categoria de emissão do programa: o certificado acompanha a chapa, então a conformidade começa na estante de substratos, e não no painel acabado.
- Fatiamento e casamento da lâmina. Os pacotes de lâmina são fatiados em folhas de 0,3-0,6 mm de espessura, cortadas, emendadas e montadas, com casamento espelhado ou corrido, em faces dimensionadas para a prensa, com a sequência de folhas registrada para que o veio corra verdadeiro ao longo da parede.
- Prensagem. Face, cola e núcleo se encontram em uma prensa a quente; pressão, temperatura e tempo de prensa são definidos por classe de cola, e as primeiras chapas são verificadas na adesão antes de a linha se comprometer com a corrida.
- Perfilamento e usinagem. Nas linhas caneladas e de ripas, a chapa prensada é cortada em ripas, tipicamente de 12-30 mm de largura a um passo de 15-40 mm, e depois fresadas, lixadas e perfiladas enquanto o passo ainda é exato.
- Laminação de feltro. O feltro acústico PET, de 9-12 mm típico, é colado no verso; nos painéis de ripas o feltro é ao mesmo tempo absorvedor e superfície de fixação, então a qualidade da colagem importa duas vezes.
- Colagem de bordas. As bordas cortadas recebem fita de borda ou são usinadas com lâmina ou friso de mesma cor, para que um painel encurtado na obra ainda pareça acabado.
- Controle de cor. As faces são julgadas contra a amostra retida sob uma lâmpada padrão, lote por lote, antes de qualquer coisa ser embalada.
- Embalagem. Caixas com proteção de cantos ou pilhas engradadas, etiquetas e cartelas de cores por caixa, com teste de queda contra a folha de embalagem aprovada.
Pontos de controle por etapa
| Etapa | Ponto de controle típico | Falha que evita |
|---|---|---|
| Seleção da chapa | Densidade, espessura, classe de umidade, categoria de emissão conforme certificado | Empenamento, categoria errada, documentos ausentes |
| Casamento da lâmina | Sequência de folhas, firmeza das emendas, direção do veio | Simetria quebrada ao longo de uma parede |
| Prensagem | Resistência da colagem nas primeiras chapas; checagem de bolhas em luz rasante | Deslaminação em trânsito ou na obra |
| Usinagem | Largura e passo das ripas contra a folha de programa | Deriva de ritmo visível entre painéis |
| Laminação de feltro | Espessura e colagem do feltro; checagem de levantamento de bordas | Feltro levantando atrás das ripas |
| Colagem de bordas | Adesão e cor compatível nas bordas com fita | Linhas de corte lascadas ou destoantes |
| Controle de cor | Lote contra amostra retida sob lâmpada padrão | Dois lotes que brigam na mesma parede |
| Embalagem | Construção da caixa, teste de queda, etiqueta e cartela por caixa | Danos de trânsito e reclamações |
Onde uma cor sob medida muda a linha
Uma cor de catálogo roda sobre uma linha existente: a lâmina, o corante ou o estoque de melamina são conhecidos, e as etapas anteriores correm no ritmo de sempre. Uma cor sob medida insere um ciclo de prova antes da prensagem, com amostras de lâmina tingida ou reconstituída feitas, enviadas e aprovadas, e esse ciclo é a razão principal de as primeiras corridas demorarem mais. Prazos de referência: 15-25 dias de prova e uma primeira corrida de produção de 45-60 dias, contra 25-45 dias de um lote de catálogo, confirmados por escrito por programa. A decisão de cor também fixa a amostra retida, que a partir daí governa todos os lotes seguintes; a disciplina de igualação por trás dela está descrita na nota de igualação de cores.
Quem vigia a linha
Os pontos de controle por etapa são o trabalho diário da planta; o trabalho do escritório é torná-los visíveis. O plano de inspeção é escrito por programa, o que é medido na entrada, em processo e no final, acordado antes do primeiro lote, e o registro viaja com o lote; controle de qualidade descreve o plano e ensaios e inspeção cobre os métodos de laboratório por trás das categorias. Nada na sequência está escondido do comprador: pergunte na fase de briefing pelas comportas de etapa que o seu programa vai passar e pela evidência que cada uma deixa, e ambas constam no próprio plano. Compradores que quiserem o lado artesanal em profundidade encontrarão o mesmo caminho contado do ponto de vista da planta na nota de como os painéis são feitos.
O que o comprador pode pedir
Nada aqui está fechado aos olhos do comprador. As primeiras chapas de uma corrida de prensagem, as fotos de cabine de luz contra a amostra, as checagens de colagem do feltro e as caixas submetidas ao teste de queda podem ser escritas no plano de inspeção do programa, e a maioria das plantas parceiras as fornece de rotina. O pedido que mais se paga a si mesmo é o mais simples: reter a amostra aprovada e fotografar cada lote contra ela antes de embalar. Inicie um programa pelo formulário de cotação e o plano é redigido junto com a folha de especificações, antes de o primeiro lote ser agendado.