
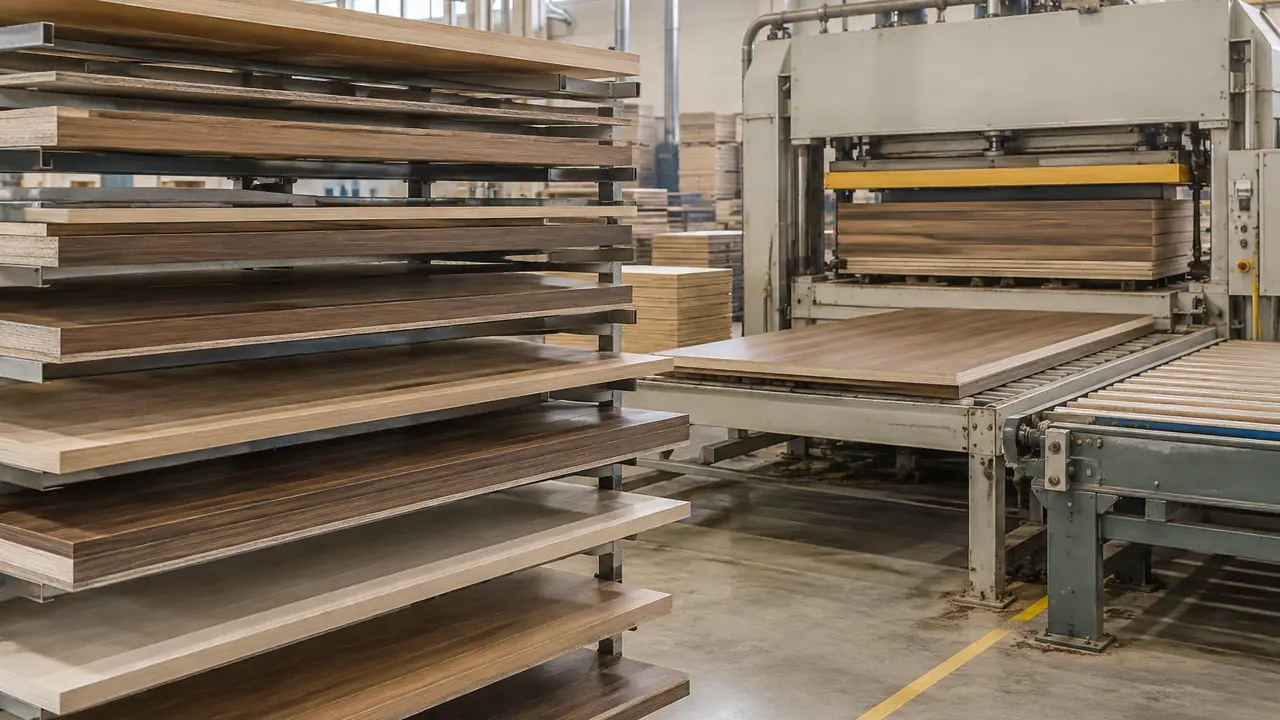
จากแผ่นดิบถึงกล่อง
แผงผนังตกแต่งคือผลรวมของการตัดสินใจเล็ก ๆ ที่ทำตามลำดับ และแต่ละขั้นสามารถลบล้างขั้นก่อนหน้าได้ ขั้นตอนดูง่ายจากภายนอก ฝีมืออยู่ที่จุดตรวจระหว่างขั้น เพราะการอัดที่พร่องซ่อนจนถึงวันติดตั้ง และล็อตสีอุ่นซ่อนจนกว่าสองล็อตมาเจอกันบนผนังเดียวกัน ลำดับคือวินัย แผ่นเดินผ่านไลน์ทางเดียว การย้อนกลับ คือการอัดแผ่นใหม่ หรือเคาะสลัทใหม่ แพงกว่าจุดตรวจที่จะจับความผิดพลาดนั้นได้มาก นั่นคือเหตุผลที่ทุกขั้นจบด้วยประตูตรวจของตัวเอง แทนการฝากคำตัดสินไว้กับการตรวจครั้งเดียวท้ายสาย หน้านี้เดินถนนนี้หนึ่งรอบ ระบุว่าตรวจอะไรที่แต่ละขั้น และแสดงว่าสีสั่งทำหรือเกรดโครงการเปลี่ยนลำดับตรงไหน ถนนเดียวกันนี้วิ่งอยู่ใต้ทุกไลน์บนเว็บไซต์ แผงลายร่อง แผงสลัท และแผ่นวีเนียร์ที่อัดลงแกนต่างกันที่สิ่งที่เกิดในแต่ละจอด ไม่ใช่ตัวจอดเอง
แปดขั้นตอน
- การคัดแผ่น. แกน MDF หรือไม้อัดถูกเลือกตามความหนาแน่น ความหนา และระดับความชื้น จับคู่กับเกรดการปล่อยสารของโปรแกรม ใบรับรองเดินตามแผ่น ความสอดคล้องจึงเริ่มที่ชั้นวางวัสดุแกน ไม่ใช่ที่แผงสำเร็จ
- การซอยและจับคู่วีเนียร์. ก้อนวีเนียร์ถูกซอยเป็นแผ่นหนา 0.3-0.6 mm ตัด จอยต์ และวางเลย์อัปแบบจับคู่หน้ากระจกหรือเลื่อนเทียบ เป็นผิวขนาดพอดีเครื่องอัด พร้อมบันทึกลำดับแผ่นเพื่อให้ลายเนื้อไม้วิ่งตรงตลอดผนัง
- การอัด. ผิว กาว และแกนมาเจอกันในเครื่องอัดร้อน ความดัน อุณหภูมิ และเวลาอัดตั้งตามระดับกาว แผ่นแรกของล็อตถูกตรวจการยึดเหนี่ยวก่อนไลน์พุ่งเข้าล็อตเต็ม
- การขึ้นโปรไฟล์และงานเคาะ. สำหรับไลน์ลายร่องและสลัท แผ่นที่อัดแล้วถูกตัดเป็นสลัท โดยทั่วไปกว้าง 12-30 mm ที่พิทช์ 15-40 mm แล้วกัด ขัด และขึ้นโปรไฟล์ขณะที่พิทช์ยังเป๊ะอยู่
- การเคลือบฟอลต์. ฟอลต์ดูดเสียง PET โดยทั่วไป 9-12 mm ถูกติดด้านหลัง บนแผงสลัท ฟอลต์เป็นทั้งตัวดูดเสียงและผิวยึด คุณภาพการติดจึงสำคัญสองเท่า
- การติดขอบ. ขอบตัดถูกติดแถบหรือกัดด้วยวีเนียร์หรือทริมสีเข้าคู่ แผงที่ถูกตัดสั้นหน้างานจึงยังดูเหมือนงานเสร็จ
- การตรวจสี. ผิวถูกตัดสินเทียบกับตัวอย่างค้างไว้ใต้ไฟมาตรฐาน ทีละล็อต ก่อนบรรจุสิ่งใด
- การบรรจุ. กล่องป้องกันมุมหรือกองลังไม้ ฉลากและการ์ดสีต่อกล่อง ทดสอบการตกเทียบแผ่นบรรจุที่อนุมัติ
จุดตรวจรายขั้น
| ขั้นตอน | จุดตรวจทั่วไป | ข้อผิดพลาดที่ป้องกัน |
|---|---|---|
| การคัดแผ่น | ความหนาแน่น ความหนา ระดับความชื้น เกรดการปล่อยสารตามใบรับรอง | โก่ง เกรดไม่ตรง เอกสารหาย |
| การจับคู่วีเนียร์ | ลำดับแผ่น ความแน่นรอยต่อ ทิศทางลาย | สมมาตรแตกตลอดผนัง |
| การอัด | แรงยึดเหนี่ยวของแผ่นแรก ตรวจฟองใต้แสงเฉียง | หลุดชั้นระหว่างขนส่งหรือหน้างาน |
| งานเคาะ | ความกว้างและพิทช์สลัทเทียบแผ่นโปรแกรม | จังหวะเหลื่อมที่เห็นข้ามแผง |
| การเคลือบฟอลต์ | ความหนาและการยึดของฟอลต์ ตรวจขอบลอก | ฟอลต์ลอกหลังสลัท |
| การติดขอบ | การยึดเกาะและสีตรงที่ขอบที่ติดแล้ว | เส้นตัดบิ่นและสีไม่ตรง |
| การตรวจสี | ล็อตเทียบตัวอย่างค้างไว้ใต้ไฟมาตรฐาน | สองล็อตที่ทะเลาะกันบนผนังเดียว |
| การบรรจุ | โครงสร้างกล่อง ทดสอบการตก ฉลากและการ์ดต่อกล่อง | ความเสียหายขนส่งและเรื่องร้องเรียน |
จุดที่สีสั่งทำเปลี่ยนไลน์
สีแคตตาล็อกนั่งบนไลน์ที่มีอยู่ วีเนียร์ สารย้อม หรือสต็อกเมลามีนรู้จักกันแล้ว ขั้นตอนข้างบนวิ่งตามจังหวะปกติ สีสั่งทำแทรกวงจรงานทดลองก่อนการอัด ทำส่งและอนุมัติตัวอย่างวีเนียร์ย้อมหรือวิศวกรรม วงจรนี้คือเหตุผลหลักที่รอบแรกกินเวลานานกว่า กรอบเวลาอ้างอิง งานทดลอง 15-25 วัน และการผลิตรอบแรก 45-60 วัน เทียบกับ 25-45 วันของล็อตแคตตาล็อก ยืนยันเป็นลายลักษณ์อักษรรายโปรแกรม การตัดสินใจเรื่องสียังล็อกตัวอย่างค้างไว้ด้วย ซึ่งจะกำกับทุกล็อตหลังจากนี้ วินัยการจับคู่เบื้องหลังเล่าไว้ใน บันทึกการจับคู่สี
ใครเฝ้าไลน์
จุดตรวจรายขั้นเป็นงานประจำวันของโรงงาน หน้าที่ของศูนย์คือทำให้มันมองเห็นได้ แผนการตรวจเขียนรายโปรแกรม ว่าวัดอะไรตอนรับของ ระหว่างกระบวนการ และขั้นสุดท้าย ตกลงกันก่อนล็อตแรก และบันทึกเดินทางไปกับล็อต การควบคุมคุณภาพอธิบายแผน และ การทดสอบและการตรวจสอบคลุมวิธีห้องแล็บเบื้องหลังเกรด ไม่มีอะไรในลำดับนี้ซ่อนจากผู้ซื้อ ถามตอนช่วงสรุปความต้องการ ประตูตรวจรายขั้นที่โปรแกรมของคุณจะวิ่งผ่าน พร้อมหลักฐานที่แต่ละประตูทิ้งไว้ จะถูกไล่รายการลงในแผนนั้นเอง ผู้ซื้อที่ต้องการลงลึกฝีมือช่างจะพบถนนเส้นเดิมเล่าจากมุมมองโรงงานใน บันทึกแผงผลิตขึ้นอย่างไร
สิ่งที่ผู้ซื้อขอได้
ไม่มีอะไรที่นี่ปิดตาผู้ซื้อ แผ่นแรกจากล็อตการอัด ภาพถ่ายห้องไฟเทียบสีเทียบตัวอย่าง การตรวจการยึดฟอลต์ และกล่องที่ผ่านการทดสอบการตก ล้วนเขียนใส่แผนการตรวจของโปรแกรมได้ และโรงงานพันธมิตรส่วนใหญ่จัดให้เป็นเรื่องประจำวัน คำขอที่คุ้มค่าบ่อยที่สุดคือคำขอที่ง่ายที่สุด เก็บตัวอย่างที่อนุมัติไว้ และถ่ายรูปทุกล็อตเทียบกับมันก่อนบรรจุ เริ่มโปรแกรมผ่าน แบบฟอร์มสอบถาม แผนจะถูกร่างคู่กับแผ่นสเปก ก่อนล็อตแรกถูกจองตาราง