
Le problème de la distribution est la couleur, pas le produit
Un distributeur perd rarement de l'argent parce qu'un panneau était mal fait ; les pertes viennent d'une couleur qui change entre les lots, d'une échelle qui se troue au milieu, et d'un conteneur qui arrive plein de la mauvaise profondeur. Les acheteurs du métier le remarquent en une pose : le noyer commandé en réachat arrive visiblement plus chaud, et le stock derrière ne correspond plus au stock au mur. Tout ce qu'exige un programme de distribution découle de la résolution de la couleur d'abord - quelles lignes mettre en échelle, quelle profondeur de stock pour chaque marche, et ce que promet le couloir de réachat.
Le bureau aborde un distributeur comme il aborde une marque : une fiche de programme par échelle, un échantillon témoin par couleur, et des contrôles de lot avant expédition. La différence est l'ampleur. Là où une marque défend une échelle, un distributeur en fait tourner plusieurs - une par ligne, une par type de client - et le calcul de conteneur en dessous décide si le programme est rentable.
Construire l'échelle de couleurs par ligne
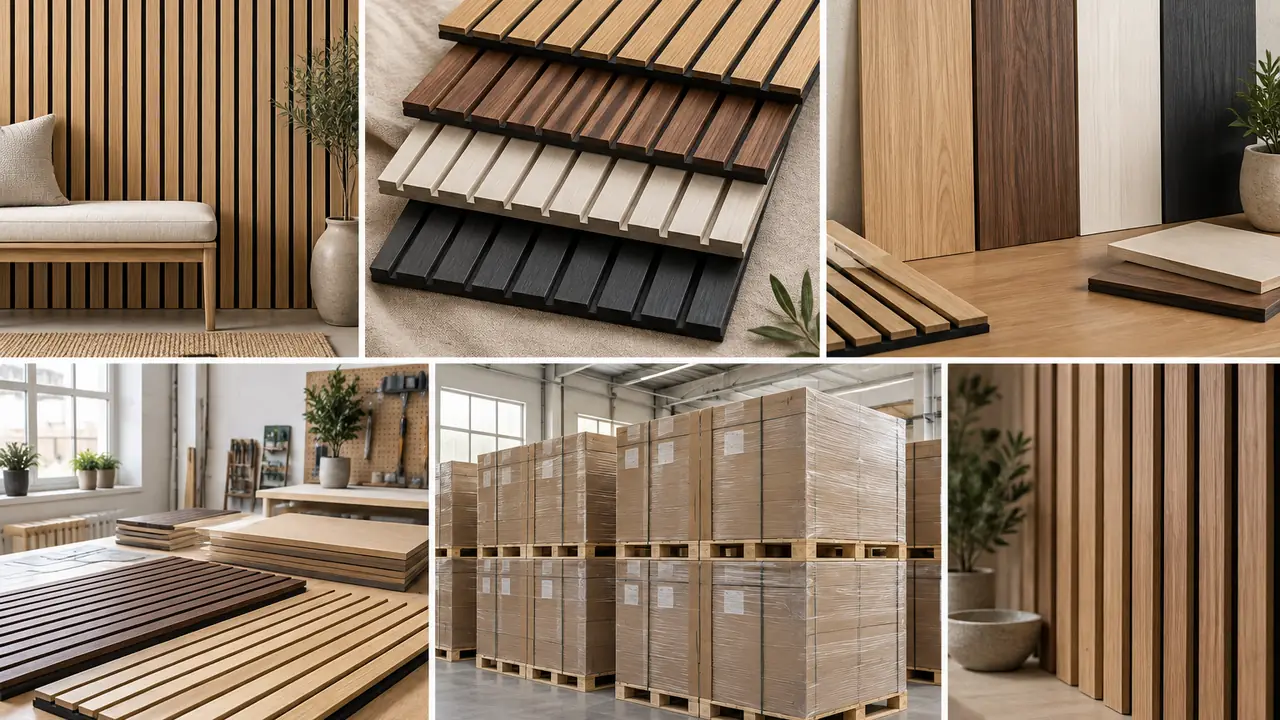
Une échelle praticable a une structure, pas seulement des couleurs. Typiquement : un ou deux ancrages qui ne prennent jamais leur retraite et portent l'essentiel du volume, deux à quatre supports de cœur qui couvrent la palette de goûts, et au plus un ou deux accents saisonniers avec une date de fin définie. Sur la ligne placage bois, les placages reconstitués tiennent mieux les échelles que les feuilles naturelles parce qu'ils se répètent ; sur la ligne tasseaux, la même logique vaut pour les faces teintées et reconstituées face au chêne naturel. La ligne WPC se met en échelle par profil et par ton et se comporte encore autrement - la couleur est extrudée à la recette, si bien qu'une marche d'échelle est une recette de production plutôt qu'une décision de surface. La note de planification des couleurs parcourt en détail la répartition ancrage-support-accent.
| Palier d'échelle | Profondeur typique | Ce que le bureau confirme par écrit |
|---|---|---|
| Ancrages | La plus haute ; l'essentiel du volume de réachat | Échantillon témoin, MOQ de réachat au bas de la plage, fenêtres de production prioritaires |
| Supports de cœur | Moyenne ; couvre la palette de goûts | Clause de continuité de lot et contrôle sous lampe par lot contre le standard |
| Accents saisonniers | Faible ; fenêtre d'écoulement | Quantité de série et date de fin définies ; aucune migration silencieuse dans l'échelle de cœur |
Profondeur de stock et couloir de réachat
La profondeur par couleur est un compromis entre l'efficacité du conteneur et le stock dormant. Les plages de référence donnent le plancher - 100-300 m2 par couleur sur les lignes plaquées, 300-500 m2 sur WPC - et les couleurs récurrentes tournent souvent au bas de la plage une fois le couloir établi. La règle pratique sur laquelle les distributeurs atterrissent : ancrages à une profondeur qui survit à une saison, supports à une profondeur qui survit à un trimestre, accents à la quantité de série. Ce qui rend la profondeur sûre, c'est le couloir de réachat : la même usine, la même recette, le même échantillon témoin, et un contrôle de lot sous lampe normale avant chaque expédition. La note sur la saisonnalité couvre la façon dont les fenêtres glissent au fil de l'année et là où la profondeur vaut son coût de possession.
Des conteneurs mixtes qui gardent leur sens
Les chargements de distribution sont mixtes par conception : les couleurs de l'échelle à travers deux ou trois lignes dans un même 40'HC, qui emporte à titre de référence environ 800-1 200 m2 selon l'épaisseur et l'emballage. La discipline est dans le plan, pas dans le volume - quelles couleurs à quelle profondeur, quels cartons de quelle ligne s'empilent où, et quel est le tampon si le lot d'une couleur glisse d'une semaine. Le bureau planifie le mélange ligne par ligne avec les calculs d'empilage des usines, puis le confirme sur la fiche de programme pour que le deuxième conteneur répète le premier. La note de planification des conteneurs montre des mélanges travaillés, et la page logistique couvre les documents et les délais de transit par route.
Documents orientés revendeurs
Un programme de gros vit ou meurt au comptoir, si bien que le jeu de documents est construit pour les revendeurs : jeux de cartes avec de vrais échantillons de placage par échelle, fiches de spécifications d'une page par référence, et les papiers de classe - certificats d'émissions par lot, classes feu citées selon le rapport d'essai là où des modèles en détiennent - disponibles à transmettre aux clients orientés projets. Le dossier d'échantillons témoins fait ici double usage : il arbitre la question de couleur côté usine et il donne au distributeur une réponse défendable quand un revendeur demande pourquoi ce lot paraît différent de celui de l'année passée. Rien dans le jeu n'est inventé par le bureau ; les documents viennent des usines partenaires et sont vérifiés par projet.
Le rythme d'un programme de gros
- Conception de l'échelle par ligne : ancrages, supports, accents ; objectifs de profondeur par palier.
- Usines présélectionnées par ligne ; échantillons témoins produits et signés.
- Premier conteneur mixte planifié et confirmé sur la fiche de programme.
- Couloirs de réachat ouverts par couleur ; chaque lot contrôlé sous lampe contre le standard.
- Échelle revue par saison ; les accents prennent leur retraite comme prévu, les ancrages persistent.
Les quantités et délais de référence de chaque ligne se trouvent sur la page MOQ et délais ; la fiche de programme les transforme en chiffres par couleur, confirmés par écrit avant que le premier conteneur ne soit réservé.